水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

平口水泥管在生产过程中的质量控制措施有哪些?

发布时间:2026-05-11

平口水泥管在生产过程中的质量控制措施有哪些?

平口水泥管作为城市基础设施建设的关键组件,其质量直接关系到排水系统的稳定性和安全性。为了确保平口水泥管的高质量,必须在生产过程中实施严格的质量控制措施。以下是水泥管厂家河南张大水泥制品对平口水泥管生产过程中质量控制措施的详细探讨。

一、原材料质量控制

1. 精选原材料

   选择优质的水泥、砂、石料等原材料是确保水泥管质量的基础。应对原材料进行严格的筛选和检测,确保其符合相关标准和规范。

2. 严格检验

   对每批次的原材料进行化学成分、物理性能等多方面的检测,确保其质量稳定可靠。对于不合格的原材料,坚决不予使用。

3. 合理配比

   根据工程需求和产品标准,制定科学的配比方案。通过试验验证,确定好的配比,以保证水泥管的各项性能指标达到预期要求。
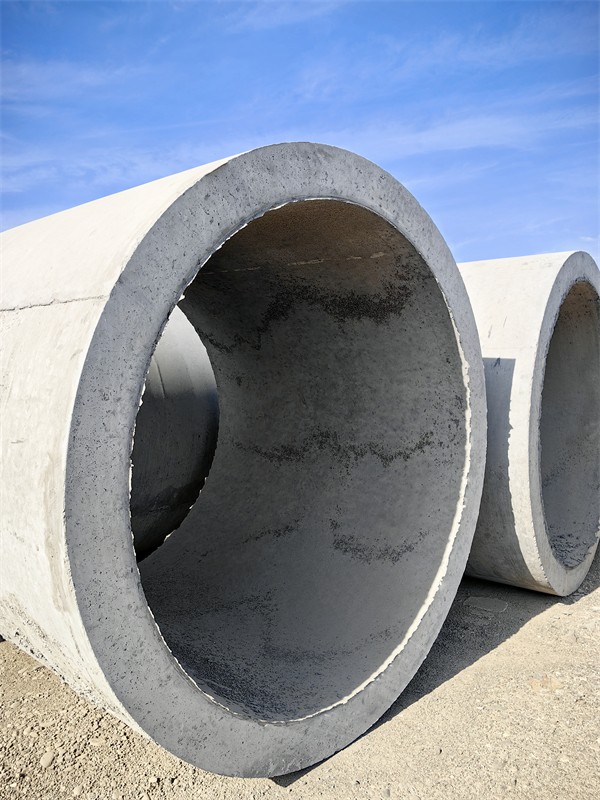
平口水泥管

二、生产工艺控制

1. 标准化生产流程

   制定并严格执行标准化的生产流程,确保每个生产环节都有章可循。通过流程控制,减少人为因素对产品质量的影响。

2. 先进设备应用

   引进先进的生产设备和技术,提高生产效率和产品一致性。定期对设备进行维护和保养,确保其处于良好运行状态。

3. 实时监控与调整

   在生产过程中安装监控设备,实时监测关键参数如温度、湿度、压力等。根据监控数据及时调整生产工艺,确保产品质量稳定。

三、质量检测与评估

1. 严格的质量检验制度

   建立健全的质量检验制度,对生产过程中的各个环节进行定期检查和抽样检测。设立专门的质检部门,负责产品质量的全程监控。

2. 多角度的检测指标

   设定全方面的质量检测指标,包括尺寸精度、抗压强度、抗渗性、表面平整度等。通过多角度的检测,全方面评估产品的质量水平。

3. 不合格品处理机制

   对于检测出的不合格品,立即进行隔离和处理。分析原因,采取纠正措施,防止类似问题再次发生。

四、员工培训与管理

1. 提升员工技能

   定期对生产人员进行专-业技能培训,提高其对产品质量重要性的认识和操作技能水平。鼓励员工积极参与质量改进活动。

2. 强化责任意识

   明确各级人员的质量职责,建立奖惩机制,增强员工的责任心和质量意识。形成全员参与的质量管理氛围。

五、持续改进与创新

1. 跟踪行业动态

   密切关注国内外同行业的发展趋势和技术革新,及时引进和应用先进的生产技术和管理经验。

2. 开展质量改进项目

   针对生产过程中存在的质量问题,组织专项改进项目。通过团队合作,寻求有效的解决方案并付诸实施。

3. 客户反馈机制

   建立有效的客户反馈渠道,及时收集和分析客户的使用意见和市场动态。根据反馈信息及时调整产品设计和生产工艺。

六、环境与安全管理

1. 营造良好生产环境

   保持生产车间的整洁和有序,控制温湿度等环境因素对产品质量的影响。优化工作流程,减少交叉污染的风险。

2. 强化安全生产意识

   加强员工的安全教育和培训,提高其对安全生产重要性的认识。落实各项安全措施,防范生产事故的发生。

综上所述,平口水泥管在生产过程中的质量控制是一个系统工程,涉及多个环节和方面。只有全方面加强质量管理,才能确保产品的优质稳定,满足市场和用户的期望。

相关推荐

离心法生产水泥涵管的工艺控制要点

离心法生产水泥涵管的工艺控制要点工艺原理与设备特性离心法通过高速旋转模具产生离心力,使混凝土沿模具内壁均匀分布并密实成型。该工艺核心设备为离心成型机,其转速范围通常在600-1200转/分钟,可形成5-20MPa的径向压应力。相较于传统振动成型,离心法能使混凝土密实度提升30%以上,管壁厚度偏差控制在±2mm内,尤其适用于生产直径800-3000mm的大型涵管。原料配比与预处理骨料级配优化采用连续级配碎石,粒径范围5-20mm,其中10-15mm颗粒占比需达60%以上。细骨料细度模数控制在2.6-3.2,含泥量低于1.5%。某工程案例显示,当碎石针片状含量从12%降至5%时,管体抗压强度提升18%。掺合料协同效应粉煤灰替代率控制在20-30%,其球形颗粒可减少混凝土离析风险。矿渣粉比表面积需达450m²/kg以上,28天活性指数不低于95%。硅灰掺量5-8%时,能显著细化孔隙结构,使氯离子扩散系数降低至2.0×10⁻¹²m²/s。外加剂适配性聚羧酸减水剂需与水泥相容性良好,初始坍落度控制在180±20mm。当环境温度超过30℃时,应添加0.02%的缓凝剂,延缓混凝土初凝时间至90分钟以上。某预制厂通过调整外加剂配方,使离心后管体表面气泡率从8%降至2%。混合与投料控制投料顺序优化采用"骨料-水泥-掺合料-液体外加剂"的投料顺序,搅拌时间延长至120秒。当使用碳纳米管时,需先与粉煤灰进行干拌30秒,再加入水和外加剂。某研究院试验表明,该工艺可使碳纳米管分散均匀度从65%提升至92%。含水率动态调整根据环境湿度变化,实时调整加水量。当相对湿度低于40%时,每方混凝土需增加5-8kg水。离心前混凝土扩展度应控制在450±30mm,过稀易导致分层,过干则影响密实效果。离心成型参数控制分阶段调速策略采用"低速-中速-高速"三阶段控制:低速阶段(300转/分钟,持续30秒)完成布料;中速阶段(600转/分钟,持续60秒)初步密实;高速阶段(900转/分钟,持续120秒)终凝成型;某工程实践显示,该策略使管体空隙率从8%降至3.2%。;模具温度管理模具预热温度需控制在40-60℃,过高会导致表面结壳,过低易产生冷缝。离心过程中模具温升不得超过25℃,可通过循环水冷却系统控制。某工厂采用温控模具后,管体裂纹发生率从15%降至3%。离心力与时间平衡离心力计算公式为:F = mω²r,其中ω为角速度,r为模具半径。当管径超过2000mm时,需将离心时间延长至180秒,并降低转速至800转/分钟,以防止分层缺陷。脱模与养护技术脱模时机控制当混凝土强度达到设计值的70%时进行脱模,通常为离心后8-12小时。过早脱模易导致表面剥落,过晚则增加脱模难度。采用真空吸附脱模机可减少人为损伤,某项目应用后次品率降低40%。蒸汽养护制度采用"静停-升温-恒温-降温"四阶段养护:静停2小时,环境温度≥20℃;以15℃/小时速率升温至60℃;恒温8小时,相对湿度≥95%;自然降温至环境温度该制度使28天抗压强度提升25%,碳化深度控制在2mm以内。质量检测与缺陷防控在线监测系统部署激光测距仪实时监测管壁厚度,偏差超过±3mm时自动调整离心参数。采用红外热成像技术检测脱模过程温度场,预防热裂纹产生。某智能工厂通过该系统使产品合格率从88%提升至97%。常见缺陷处理蜂窝麻面:增加离心时间10-20秒,或添加0.01%的引气剂;管体裂纹:降低模具预热温度5-10℃,并延长蒸汽养护恒温阶段2小时;尺寸偏差:校准离心机动态平衡,模具磨损超过2mm时及时更换;工艺创新与发展趋势自动化控制系统集成PLC与工业机器人,实现原料配比-混合-离心-脱模全流程自动化。某试点生产线通过该系统,人工成本降低60%,生产效率提升40%。循环经济模式利用钢渣、尾矿等工业固废替代天然骨料,当钢渣掺量达40%时,需添加0.5%的镁质激发剂以稳定体积膨胀。某生态工厂通过该模式,碳排放降低35%,生产成本下降18%。离心法生产水泥涵管的工艺控制需贯穿原料适配、参数优化、智能监测全链条。通过分阶段调速、动态含水率调整、蒸汽养护等关键技术,可显著提升产品性能。

MORE

粉煤灰和矿渣在预制水泥管中的科学配比探究

粉煤灰和矿渣在预制水泥管中的科学配比探究在预制水泥管生产中,粉煤灰与矿渣作为活性矿物掺合料,其配比设计直接影响管材性能与经济性。水泥管厂家河南张大水泥制品从材料科学原理出发,结合工程实践数据,系统阐述两种掺合料的配比规律,为混凝土配合比优化提供技术参考。一、配比设计的核心原则活性匹配原则粉煤灰与矿渣的活性差异决定其复合效应:粉煤灰:以火山灰反应为主,反应速率较慢,28天活性指数约70%;矿渣:兼具火山灰反应与水化硬化特性,7天活性指数可达85%;颗粒级配优化通过激光粒度分析构建复合掺合料级配模型:粉煤灰:细度45μm方孔筛筛余≤12%,需水量比≤95%;矿渣:比表面积400-450m²/kg,流动度比≥95%;二、单掺时的配比范围粉煤灰适宜掺量根据管材性能要求划分三个等级:普通级:15%-25%(替代水泥量),适用于排水管等非承重构件;改善级:25%-35%,用于提升抗渗性、耐久性;极限级:35%-50%,需配合早强剂使用,适用于大口径管桩;矿渣掺量区间依据水胶比不同动态调整:低水胶比(≤0.4):40%-60%,发挥微集料填充效应;中水胶比(0.4-0.5):30%-50%,平衡工作性与强度;高水胶比(≥0.5):20%-40%,避免泌水离析;三、复合掺配的协同效应双掺比例优化模型建立"粉煤灰-矿渣-水泥"三元体系相容性图谱:强度主导区:矿渣比例60%-70%,粉煤灰30%-40%;耐久性优化区:粉煤灰比例50%-60%,矿渣40%-50%;经济性:总掺量45%-55%,粉煤灰/矿渣质量比1:1-1:1.5;功能化复合技术针对特殊需求开发专用掺配方案:抗硫酸盐侵蚀:矿渣70%+粉煤灰30%,形成致密Friedel盐保护层;早强型管桩:矿渣50%+粉煤灰20%+纳米SiO₂ 2%,1天强度达25MPa;轻质管材:粉煤灰60%+矿渣30%+膨胀剂10%,容重降低至1800kg/m³;四、配比验证与调整方法性能快速评估实施"三阶段验证法":初始阶段:流动度测试(扩展度≥550mm);中期阶段:电通量检测(≤1000C,评估抗渗性);终期阶段:抗压强度比对(28天强度比≥0.85);动态调整策略根据原材料波动实施"三级调控":一级调整(±5%波动):微调减水剂用量;二级调整(±5%-10%波动):增减掺合料比例±5%;三级调整(>10%波动):重新设计配合比;五、技术发展前瞻随着材料基因组计划的推进,智能配比设计正在突破传统经验模式。某研究机构开发的AI配比系统,通过机器学习10万组实验数据,可实现"性能需求-原材料特性-工艺参数"的三维匹配,配比设计周期缩短80%,强度预测误差控制在±3MPa以内。结合3D打印技术,未来可构建"材料-结构-性能"一体化制造平台,使预制水泥管性能实现跨代提升。粉煤灰与矿渣在预制水泥管中的配比设计,需遵循"活性匹配、级配优化、功能协同"的技术路径。通过单掺时的科学掺量控制、复合掺配的协同效应发挥、动态调整的智能策略,可实现管材性能与经济性的平衡。随着AI技术与先进制造技术的融合,配比设计正向"精准化、智能化、功能化"方向发展,为绿色建材应用提供更强大的技术支撑。

MORE

钢筋混凝土水泥管在市政基建中的多方面应用与战略价值

钢筋混凝土水泥管在市政基建中的多方面应用与战略价值随着新型城镇化战略的深入实施,市政基础设施建设正面临承载力提升与智慧化转型的双重挑战。作为城市生命线工程的核心载体,钢筋混凝土水泥管凭借其复合材料优势与工程适应性,在市政管网体系中构建起四通八达的"地下动脉"。水泥管厂家河南张大水泥制品从工程实践视角,系统解析该材料在六大关键领域的创新应用及其产生的综合效能。一、城市水循环系统的骨骼框架1. 暴雨管理中枢在海绵城市建设中,大口径钢筋混凝土管(DN2000-DN3000)构成深层排水隧道主体,通过预应力张拉技术实现无腰箍承插连接,单管长度可达4米,显著减少接口渗漏风险。其很好的抗外压性能可抵御15米覆土荷载,配合双平壁结构,较传统管材提升3倍排涝效率。2. 污水输送动脉采用自应力混凝土管构建的污水主干管网,内壁涂覆聚合物水泥基防腐层,在pH值3-11的介质中可保持50年设计寿命。成都天府新区实践表明,该类管材在输送生活污水时,粗糙系数n值稳定在0.013以下,配合轴流泵站优化调度,使污水处理厂进水浓度提升25%,助力碳源回收效率提高。二、交通基础设施的隐形守护者1. 路基排水网络在高速公路建设中,φ800mm承插式管材以30°斜插方式布置于路面结构层下方,形成立体排水矩阵。京沪高速改扩建工程数据显示,该布局使路基含水量降低40%,有效延缓反射裂缝发生周期。更值得关注的是,管壁内置的智能光纤传感器可实时监测应变变化,预警潜在沉降风险。2. 综合管廊主体结构作为地下城市"大动脉"的舱室骨架,预制混凝土管廊采用双层叠合结构,外层承受地压,内层集成管线支架。雄安新区管廊工程创新应用BIM+管片预拼装技术,将安装精度控制在±2mm以内,配合智能巡检机器人,实现给排水、电力、通信管线的集约化运维。三、生态水系治理的创新载体1. 河道生态廊道在黄河流域生态修复中,定制化U型渠道采用钢纤维增强混凝土,既保持传统管材的抗冲刷性能,又通过表面糙化处理营造生物栖息环境。西安沣河治理项目显示,这种仿生结构使水生植物覆盖率提升60%,鱼类多样性指数增加1.8倍。2. 雨水资源化网络结合LID低影响开发理念,透水混凝土管在绿地系统中构建地下蓄水层。深圳前海片区示范工程采用多孔配比设计,渗透系数达5×10⁻³cm/s,配合智能井盖监测系统,实现雨水调蓄量与绿化灌溉需求的精准匹配,年节水率突破35%。四、全生命周期价值创造体系1. 成本效益通过BIM正向设计实现管网数字化交付,使施工碰撞率降低80%。以南京江北新区项目为例,采用装配式管廊较现浇工艺缩短工期45%,综合造价下降18%。更关键的是,混凝土管材的全生命周期成本仅为塑料管的60%,维护频次减少75%。2. 碳中和贡献每生产1立方米混凝土管可固碳50kg,配合粉煤灰、矿渣微粉等工业固废掺合料,碳减排率达30%。武汉青山区管网改造工程通过材料优化,年固碳量相当于再造15公顷森林,为市政工程碳中和提供新范式。钢筋混凝土水泥管的创新应用,正在重构市政基础设施的技术体系与价值维度。从传统的单一输水功能,到智慧水务、生态修复、能源转型的多方面赋能,这种传统材料通过技术迭代焕发新生。未来,随着3D打印模板、自愈合混凝土等前沿技术的融合,其将在数字孪生城市建设中展现更大作为,持续夯实城市高质量发展的地下基石。

MORE

水泥涵管养护工艺对强度的影响机理与工艺控制

水泥涵管养护工艺对强度的影响机理与工艺控制水泥涵管作为工程基础构件,其承载能力与服役寿命直接取决于混凝土的力学性能。养护工艺是水泥水化反应的外部驱动力,通过调控温度、湿度及时间参数,深刻影响水化产物的微观结构,进而决定涵管的宏观强度。科学的养护不仅是提升早期强度的必要手段,更是保障长期性能稳定的关键环节。一、养护工艺与强度发展的内在关联混凝土强度的本质是水泥水化产物(C-S-H凝胶等)不断交织密实的过程。养护通过提供适宜的水化环境,控制这一过程的速率与质量。*   湿度控制与强度生成:水泥水化是水解反应,必须在水饱和环境下进行。若养护湿度不足,水分过早蒸发会导致水化反应中止,不仅早期强度增长停滞,更会在混凝土内部形成连通的毛细孔道,显著降低后期的抗渗性与耐久性。充分的湿养护能确保水化反应持续至28天甚至更久,使强度持续增长至设计值。*   温度调控与反应动力学:根据阿伦尼乌斯定律,温度每升高10℃,水泥水化速率约提升一倍。蒸汽养护等热养护工艺通过提升环境温度,能大幅缩短混凝土达到脱模强度的时间。然而,温度是一把“双刃剑”,过高的温度或过快的升温会打乱水化产物的有序生成,导致晶体粗大化,反而削弱界面过渡区的结合力,对后期强度产生不可逆的损伤。二、蒸汽养护工艺参数对强度的精细化影响蒸汽养护是水泥制品行业提高模具周转率的主流工艺,其核心在于“分段控制”而非“一蒸了之”。工艺参数的微小偏差,均会在强度指标上被放大。1. 静停期:强度发展的“奠基期”成型后的混凝土需在常温高湿环境下静置1至3小时。此阶段旨在让水泥浆体建立初步的凝结结构(初始结构强度)。若静停时间不足,混凝土内部尚未形成足够的骨架强度,在后续升温阶段极易因热膨胀应力而产生微裂纹,这些微损伤会直接导致28天抗压强度下降。2. 升温期:控制热应力损伤升温速率是影响结构完整性的关键。水泥石、骨料及气相(空气、水蒸气)的热膨胀系数差异巨大。若升温过快(如超过25℃/h),不同组分间的体积膨胀不同步,会在界面区产生巨大的拉应力,引发放射状微裂纹。工程实践表明,将升温速率控制在10-20℃/h,并采用分段阶梯式升温,可有效将内部损伤率降至较低水平,保障强度的均匀性。3. 恒温期:强度增长的“主升浪”恒温阶段(通常60-85℃)是强度快速积累期。研究表明,在此温度区间内,适当延长恒温时间可显著提升早期强度。但需注意,恒温温度并非越高越好。当温度超过85℃时,虽然早期强度增长迅速,但水化产物中粗大晶体比例增加,胶凝体的比表面积下降,这会阻碍后期水分的渗入,导致“蒸养残损”现象,即28天强度反而低于标准养护试件。4. 降温期:防止收缩开裂降温过程需缓慢可控(建议速率≤20℃/h)。若降温过快,涵管表面急剧冷却收缩,而内部温度仍较高,巨大的内外温差将导致表面产生拉应力裂缝。这些裂缝不仅降低抗压强度,更会严重削弱抗渗性能。规范要求,出池时构件表面与外界温差不宜超过20℃。三、自然养护与蒸汽养护的强度发展差异?   自然养护:在20±2℃、湿度≥90%的环境下缓慢水化。其强度增长曲线平缓,水化产物结构致密、均匀,后期强度潜力大,且抗渗性能通常优于快速蒸养构件。缺点是周期长(需14-28天),生产效率低。*   蒸汽养护:通过高温湿热环境,可在8-12小时内使涵管达到设计强度的70%以上,极大提升生产效率。但若工艺控制不当(如温度波动大、湿度不均),易导致强度离散性大,且长期强度增长率可能低于自然养护构件。四、工艺优化与质量控制要点为兼顾生产效率与强度性能,现代水泥涵管生产需建立标准化的养护制度:1.  制度定制化:依据涵管壁厚、水泥品种(普硅水泥建议恒温≤80℃,矿渣水泥可适当提高至85℃)及掺合料情况,通过试验确定好的静停、升温、恒温、降温时间。2.  湿度保障:蒸汽养护不仅是“加热”,更是“加湿”。养护窑内需保持接近饱和的湿度,防止混凝土表面失水发白(起粉),确保表层与内部强度同步发展。3.  过程监测:采用智能温湿度传感器实时监控养护窑内环境,避免凭经验操作。重点监控大口径涵管的内壁与外壁温差,防止因热传导滞后导致的强度不均。水泥涵管的养护工艺是一门平衡“效率”与“质量”的科学。合理的养护制度能显著提升早期脱模强度并保障长期服役性能,而粗放的养护操作则可能使优质的配合比设计前功尽弃。通过精细化控制温度曲线与湿度环境,可有效优化水化产物微观结构,从而生产出高强度、高耐久性的水泥涵管产品。

MORE

首页

产品

电话

导航

服务热线

400-0379-353