水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

从生产线到施工现场:水泥管厂家的全流程服务

发布时间:2026-01-05

从生产线到施工现场:水泥管厂家的全流程服务

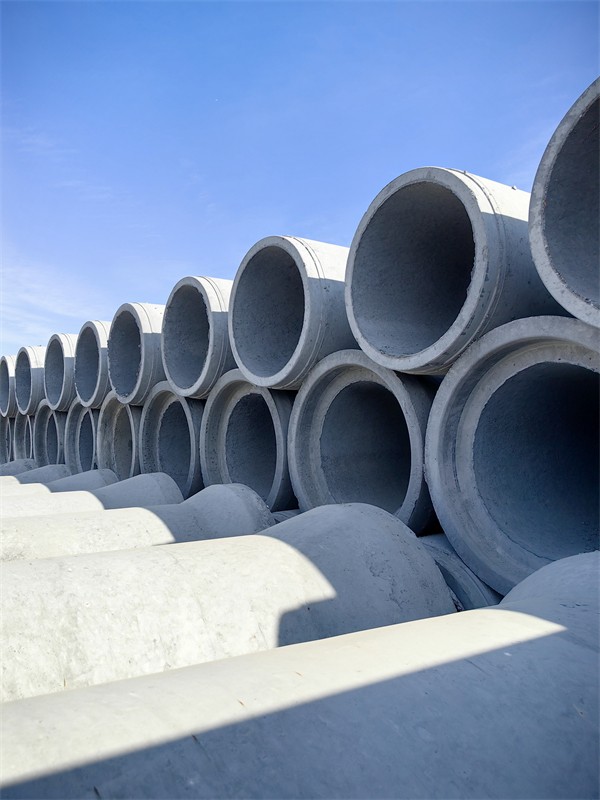
在基础设施建设的宏大图景中,水泥管作为隐蔽却关键的基础构件,其效能的发挥,长久以来受制于一个行业痛点:生产线与施工现场的脱节。传统模式下,厂家负责生产,施工方负责安装,两者之间往往仅通过一份标准化的产品目录与采购合同连接。这种割裂导致了技术参数与实际工况的错配、施工难点的事后补救以及质量责任的模糊地带。当前,好的水泥管厂家正积极推动一场深刻的角色变革——从标准产品的批量供应商,转向提供贯穿项目全周期的系统解决方案服务商。这一转变的核心,在于构建一条从深度技术协同开始,直至现场精准交付与技术支持的无缝价值链。

全流程服务的起点,远早于订单签订,它根植于项目前期的技术协同阶段。在此阶段,厂家的角色从被动接单转变为主动参与。技术服务团队提前介入工程设计方案讨论,依据详细的地勘报告、水文资料、荷载条件及施工环境,提供针对性的管型选择、接口形式、防腐或抗渗等级的专 业建议。例如,针对软弱地基,可共同探讨采用特殊加强型管体或推荐相应的地基处理配合方案;针对紧凑的施工场地,可联合制定分段吊装或特殊运输方案。这种基于具体场景的“前设计”服务,能够从源头避免因选型不当导致的后续隐患,将产品的性能优势与工程的实际需求精准对接,实现“为用而造”。
水泥管厂家

进入生产制造阶段,服务的内涵从质量控制延伸至“为施工而准备”的主动配合。在严格遵循标准、确保产品自身强度的基础上,生产线会充分考虑施工的便利性与安全性。例如,在管体内部设置清晰的安装对中线,在大型管节上预制安全的吊装孔位,或根据现场吊装设备的起重能力优化单节管道的长度与重量划分。同时,服务流程会提供详尽的产品“数字档案”,包括该批次产品的关键性能数据、配合比记录、养护曲线等,实现质量的可追溯。生产进度与物流运输进行动态联动,确保产品按照施工节奏精准送达,减少现场堆放占地与二次搬运成本,使生产线成为施工现场在时间与空间上的自然延伸。

真正的价值升华,发生在产品抵达施工现场之后。厂家的服务团队从幕后走向台前,提供专 业的现场技术支撑。这包括但不限于:对施工班组进行针对性的产品技术交底,明确吊装、就位、接口连接(如承插口密封、橡胶圈安装)等关键工序的操作要领与质量检查点;在复杂接口安装、顶管施工始发与接收等关键环节,派遣技术人员提供实地指导。这种深度协同,确保了由熟悉产品特性的专家来指导产品的正确安装,减少了因操作不当引发的接口渗漏、管线轴线偏差等常见问题,保障了设计意图的实现。服务并未在管道安装就位后即刻终止,针对项目后期可能出现的疑问或需求,持续的沟通与响应机制构成了服务的闭环。

从更广阔的视角看,这种全流程服务的推广,正在重塑水泥管行业的竞争逻辑与价值生态。竞争维度从单一的产品价格与基本质量,拓展至综合的技术解决方案能力、供应链协同效率与全生命周期服务保障。它推动制造商必须更深刻地理解下游的施工工艺与工程逻辑,从而倒逼其技术创新与生产管理向更高水平迭代。对于客户而言,所获得的不仅是一批合格的水泥管,更是一套涵盖了前期优化、中期效率高集成与后期可靠运行的确定性保障,显著降低了项目的综合风险与隐形成本。

因此,从生产线到施工现场的全流程服务,本质上是一场从“交易”到“协同”、从“交付产品”到“交付功能”的产业关系升级。它通过技术服务的链条,将坚固的水泥管产品与动态的施工过程凝结为一个责任共担、价值共生的有机整体。这不仅是水泥管厂家服务能力的延伸,更是推动整个基础建设领域向更高质量、更效率高、更可持续方向发展的内在动力。未来的行业标杆,必将是那些能够将材料科学、制造工艺与土木工程应用无缝融合的系统服务商。

相关推荐

钢承口水泥管:结构强化与接口密封技术在地下工程中的应用

钢承口水泥管:结构强化与接口密封技术在地下工程中的应用钢承口水泥管(亦称钢承插口钢筋混凝土排水管)是市政排水、综合管廊及深埋输水工程中的关键管材。其通过“钢筋混凝土管体+钢制承口”的复合结构,解决了传统管材在深覆土、高外压及地基变形工况下的接口失效与管体压溃难题,显著提升了地下管网的全生命周期安全性。一、钢承口结构:刚柔并济的力学优化钢承口水泥管的设计核心在于材料复合与受力重构。- 管体结构:主体采用C40及以上强度等级的钢筋混凝土,通过离心或芯模振动工艺成型,确保混凝土的高密实度。钢筋骨架根据外压荷载精确计算配置,提供主要的环刚度和抗裂能力。- 接口强化:在承口端预埋优质钢板卷制的钢圈,形成高强度承口。这种设计将接口处的局部应力由脆弱的混凝土承担转移至韧性更好的钢材上,大幅提升了接口的抗冲击与抗剪切能力。- 受力机制:钢承口作为刚性支撑点,与柔性橡胶圈密封系统结合,形成“刚性管体+半刚性接口”的受力体系。在承受土体荷载时,钢圈能有效分散集中应力,避免接口处混凝土发生脆性破碎。二、高强度与高抗压性能的技术支撑钢承口水泥管的力学优势源于材料性能与生产工艺的双重保障。1. 抗外压强度提升*  截面惯性矩增大:钢承口结构等效于增加了管端的截面刚度,配合加厚的管壁设计,显著提升了管道的截面惯性矩,使其在深覆土(如埋深超过4m)或重载交通动载下,抵抗椭圆化变形的能力更强。- 顶进施工适应性:对于顶管工程,钢承口能直接承受顶推机的巨大顶力,避免管端在顶进过程中出现“崩角”或压碎,允许进行长距离曲线顶进,这是普通平口管无法比拟的优势。2. 接口密封与抗渗漏*  双道密封系统:承口钢圈内通常设置双道O型或楔形橡胶密封圈。钢圈提供了尺寸精准、不易变形的密封槽,确保了橡胶圈在长期水压及地基微动下仍能保持有效压缩比。- 动态密封能力:接口允许一定的偏转角(通常可达1°–3°),当地基发生不均匀沉降时,钢承口与橡胶圈的组合能通过弹性变形吸收位移,保持密封,防止因接口泄漏导致的水土流失和地基空洞。三、确保管道系统安全的工程价值1. 抵御复杂工况在软土地基、高地下水位及地震设防区域,管道不仅要承受静土压,还需应对地基液化或沉降风险。钢承口管的柔性接口特性使其具备一定的延性,能通过接口微转释放地基变形应力,避免刚性连接导致的管体折断。2. 耐久性与维护成本钢筋混凝土本身具有优良的抗化学腐蚀与耐老化性能。钢承口部位的钢板被混凝土紧密包裹,且通常进行防腐处理(如环氧沥青涂层),有效减缓了地下杂散电流及污水的腐蚀速率。这种结构使得管道的设计使用年限可达50年以上,大幅降低了因管道破损导致的道路开挖与修复成本。四、适用场景与选型要点钢承口水泥管并非万能选型,其优势场景具有明确针对性:- 推荐场景:城市主干排水管网、污水压力管道、穿越铁路/公路的顶管工程、深埋(>3m)雨水排放系统。- 选型依据:需严格依据《混凝土和钢筋混凝土排水管》(GB/T 11836)及顶管专用标准(JC/T 640)选择对应的管型等级(如Ⅱ级、Ⅲ级管)。对于腐蚀性较强的工业废水环境,需重点核查钢承口的防腐等级与橡胶圈的材质耐腐蚀性。钢承口水泥管通过结构创新,实现了高环刚度、高接口强度与良好密封性的统一。其“钢混复合”的构造有效弥补了纯混凝土管在接口抗压与变形适应上的短板,为地下管网应对复杂地质条件与长期服役安全提供了可靠的技术路径。在重大市政工程中,依据荷载条件科学选用合格的钢承口管材,是保障地下基础设施安全稳定运行的重要举措。

MORE

水泥涵管钢筋骨架制作与配筋优化关键技术解析

水泥涵管钢筋骨架制作与配筋优化关键技术解析在水泥涵管的制造过程中,钢筋骨架作为核心支撑结构,其制作质量直接关系到涵管的整体强度、耐久性和安全性能。传统手工制作方式因精度不足易导致骨架变形、间距不均,进而影响涵管承载力。随着技术发展,钢筋骨架制作工艺正经历从依靠经验到精准控制的革新。01 钢筋骨架制作技术演进水泥涵管钢筋骨架制作已从传统手工焊接迈向机械化、精准化生产。早期采用人工焊接时,工人需要不断调整横向钢筋位置以保证水平度,这种方法的精度控制困难,极易造成钢筋骨架直径不一致。这种精度偏差会导致混凝土覆盖不均,要么保护层不足,要么过度增加管壁厚度,直接影响涵管的结构性能。随着技术进步,现代涵管生产开始采用滚焊机械和限位装置。这种设备通过将横向钢筋环形分布于滚焊机内,使用专用限位机对钢筋端部进行固定,再由滚焊机将纵向钢筋焊接于横向钢筋外表面。这一技术革新极大提升了钢筋骨架的制作精度和效率。采用限位机后,横向钢筋之间的相对位移保持不变,能够满足限位的精准度要求,使焊接所得的钢筋骨架直径保持一致,为后续涵管成型奠定良好基础。钢筋骨架的焊接质量也有明确标准。每个骨架的配筋量不应低于设计值的97%,所有焊点必须牢固,避免扭曲变形。在骨架制作前,还必须严格检查钢筋并清除油污和严重锈蚀,这些措施保证了骨架的整体质量。02 配筋设计与优化策略科学合理的配筋设计是确保水泥涵管承载能力的关键。配筋优化需要考虑涵管的使用场景、受力特点和成本因素,以达到安全性与经济性的平衡。根据工程实践,钢筋混凝土涵管的环向和纵向配筋有多种规格。例如,在一些排洪涵管工程中,环向和纵向配筋皆采用φ6@160的方式。而对于要求更高的重型管段,环向主筋可能需要配置内外两层2Φ28@100钢筋。配筋设计需根据涵管上部覆盖土层厚度的不同进行差异化配置。一般而言,重型段配筋要强于轻型段。例如,重型段可配内外两层2Φ28@100钢筋,而轻型段则配内外两层2Φ25@70钢筋,纵向分布筋可采用φ12@200。这种差异化设计既保证了结构安全,又实现了材料优化。在配筋比例方面,有研究指出,钢筋混凝土结构中每100斤水泥约需12.5斤钢筋,这一比例可根据具体需求适当调整,但原则上“只能多不能少”。确保足够的配筋量是防止涵管开裂和变形的关键。此外,双层钢筋之间需要用预制的架立筋支撑。架立筋的位置应设置在骨架两端的纵筋上,每间隔一根纵筋设置数根架立筋,以确保内外层钢筋的间距符合设计要求。03 质量控制与常见问题解钢筋骨架制作与配筋过程中的质量控制至关重要,它直接关系到水泥涵管的终质量和使用寿命。生产过程中需建立严格的质量控制点,确保每个环节符合设计要求。露筋现象是水泥涵管常见的质量问题之一。产生露筋的原因有多种:钢筋骨架安装不到位或偏长;保护垫层脱落或少块导致钢筋骨架变形;钢模跳动严重引发坍塌等。解决这些问题需要综合措施:准确测量钢筋骨架并安装到位;选用合适的保护垫层材料和数量;及时维修跳动严重的管模。骨架尺寸控制是另一个关键点。焊接的钢筋骨架要经常进行尺寸检查,并实施挂牌和生产自检记录制度。只有通过严格检测的骨架才能投入下一阶段生产。在混凝土浇筑阶段,水灰比控制至关重要。水灰比不仅影响混凝土强度,也严重影响其耐久性。必须严格控制水灰比,并保证足够的水泥用量,这样才能提高混凝土的密实性和耐久性。此外,水泥涵管在养护阶段也需特别注意。防止受潮结硬很关键,因为受潮结硬的水泥会降低甚至丧失原有强度。对已受潮成团或结硬的水泥,必须过筛后才能使用。04 创新技术与未来发展方向水泥涵管钢筋骨架技术持续创新,为行业带来新的发展机遇。这些创新不仅提高了产品质量,也拓展了涵管的应用范围。限位机技术的应用是一项重要进步。这种设备包含底座、调节机构和限位机构,能够适应不同直径的钢筋骨架焊接需求。通过调节机构,限位机可以进行高度调整以适应滚焊机,确保横向钢筋保持水平状态。这种技术的优势在于能满足不同直径的钢筋骨架焊接的限位需求,同时能够进行高度上的调整适应滚焊机。两个限位机对横向钢筋两端限位也能满足人工焊接的需求,保持横向钢筋的水平性。蒸汽养护工艺的优化也提升了涵管质量。现代蒸养过程需要3个阶段:低温(30-40度)到高温(100度)约1小时;保持高温约1小时;高温到低温约1小时。3个小时后水泥管就蒸养完毕,混凝土凝固良好。这种分段控温的养护工艺有效提升了混凝土的强度发展。柔性接口管技术的发展是另一个创新点。随着柔性接口管的大量使用,离心工艺更加受到青睐。这种工艺制作的管子具有外观质量好、管体及接口尺寸准确、管身强度高、抗渗性能好等优点。面对未来,水泥涵管行业将朝着更加智能化、环保化方向发展。自动化钢筋骨架生产线、智能控制系统、环保型混凝土材料等新技术的应用,将进一步优化水泥涵管的性能和生产效率。随着施工要求的不断提高,钢筋骨架优化技术将持续革新。更好的材料、更精准的设计方法和更智能的生产设备将陆续出现,推动水泥涵管行业向高质量方向发展。

MORE

首页

产品

电话

导航

服务热线

400-0379-353