水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

水泥排水管应用的实际案例

发布时间:2025-03-03

水泥排水管应用的实际案例

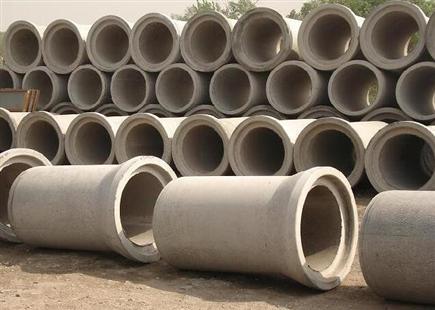
水泥排水管作为城市基础设施的重要组成部分,广泛应用于水利、建筑、交通等多个领域。其优良的性能、耐用性以及对复杂环境的适应性,使得它在各种工程项目中发挥着关键作用。以下水泥管厂家河南张大水泥制品将通过几个实际案例,深入探讨水泥排水管在不同领域的应用情况。

案例一:城市排水系统升级

在某大城市的老城区改造项目中,原有的排水系统因年久失修,排水能力严重不足,雨季时常发生内涝,严重影响居民生活和城市交通。为彻底解决问题,市政府决定对排水系统进行全方面升级。项目中,大量采用了高质量的水泥排水管,通过新建和替换老旧管道,实现了雨污分流,显著提升了排水效率。这些水泥排水管不仅具有良好的抗压、抗渗性能,还采用了先进的防腐处理技术,确保了长期使用过程中的稳定性和安全性。经过改造后的排水系统,在随后的雨季中经受住了考验,内涝现象得到了明显改善,赢得了市民的广泛赞誉。
1675060413802870.jpg

案例二:大型水利工程

在一条跨越多个省份的大型水利工程建设中,水泥排水管同样扮演了重要角色。该工程的主要任务是引水灌溉和防洪排涝,需要穿越复杂的地形和地质条件。在输水管道的选择上,工程师们经过反复比较和测试,终决定采用企口水泥管。企口水泥管以其良好的密封性和抗压性,成功解决了复杂地形带来的施工难题,确保了输水管道的顺利铺设。同时,其耐久性和抗腐蚀性也保证了管道在长期使用过程中的稳定性和安全性。在后续的运营中,这些水泥排水管经受住了水流冲刷、温度变化等多种考验,为水利工程的顺利运行提供了有力保障。

案例三:高速公路排水系统

在某新建高速公路项目中,排水系统的设计和施工也是一大挑战。由于高速公路穿越多个山区和河流,地形复杂多变,排水系统需要应对各种复杂的气候和地质条件。为确保排水系统效率高的稳定运行,项目方选用了大量水泥排水管作为桥涵排水和公路排水的主体材料。这些水泥排水管不仅具有优良的抗压性和密封性,还采用了易于安装和维护的设计,有效降低了施工难度和成本。在桥涵排水方面,水泥排水管有效解决了桥涵积水问题,确保了桥梁的安全通行;在公路排水方面,它们为公路提供了良好的排水通道,减少了因积水导致的交通事故风险。终,该高速公路的排水系统以其效率高、稳定的性能赢得了业内专家的高度评价。

案例四:农业灌溉系统

在某农业灌溉工程中,水泥排水管也发挥了重要作用。该工程位于一片广阔的农田区域,需要建设一套完善的灌溉系统以满足农作物的生长需求。在灌溉管道的选择上,考虑到农田环境的复杂性和灌溉效率的要求,项目方选用了具有优良水力性能和耐久性的水泥排水管。这些管道在铺设过程中充分考虑了地形、土壤和灌溉需求等因素,通过科学合理的布局和连接方式,实现了对农田的精准灌溉。在使用过程中,水泥排水管以其稳定的性能和便捷的维护方式,为农田提供了充足的灌溉水源,有效提高了农作物的产量和质量。

综上所述,水泥排水管以其优良的性能和广泛的应用领域,在城市排水系统升级、大型水利工程、高速公路排水系统以及农业灌溉系统等多个项目中发挥着关键作用。通过实际案例的展示,我们可以更加直观地了解水泥排水管在各类工程项目中的应用情况和效果,为未来的城市建设和水利发展提供有益的参考和借鉴。


相关推荐

离心法生产水泥涵管的工艺控制要点

离心法生产水泥涵管的工艺控制要点工艺原理与设备特性离心法通过高速旋转模具产生离心力,使混凝土沿模具内壁均匀分布并密实成型。该工艺核心设备为离心成型机,其转速范围通常在600-1200转/分钟,可形成5-20MPa的径向压应力。相较于传统振动成型,离心法能使混凝土密实度提升30%以上,管壁厚度偏差控制在±2mm内,尤其适用于生产直径800-3000mm的大型涵管。原料配比与预处理骨料级配优化采用连续级配碎石,粒径范围5-20mm,其中10-15mm颗粒占比需达60%以上。细骨料细度模数控制在2.6-3.2,含泥量低于1.5%。某工程案例显示,当碎石针片状含量从12%降至5%时,管体抗压强度提升18%。掺合料协同效应粉煤灰替代率控制在20-30%,其球形颗粒可减少混凝土离析风险。矿渣粉比表面积需达450m²/kg以上,28天活性指数不低于95%。硅灰掺量5-8%时,能显著细化孔隙结构,使氯离子扩散系数降低至2.0×10⁻¹²m²/s。外加剂适配性聚羧酸减水剂需与水泥相容性良好,初始坍落度控制在180±20mm。当环境温度超过30℃时,应添加0.02%的缓凝剂,延缓混凝土初凝时间至90分钟以上。某预制厂通过调整外加剂配方,使离心后管体表面气泡率从8%降至2%。混合与投料控制投料顺序优化采用"骨料-水泥-掺合料-液体外加剂"的投料顺序,搅拌时间延长至120秒。当使用碳纳米管时,需先与粉煤灰进行干拌30秒,再加入水和外加剂。某研究院试验表明,该工艺可使碳纳米管分散均匀度从65%提升至92%。含水率动态调整根据环境湿度变化,实时调整加水量。当相对湿度低于40%时,每方混凝土需增加5-8kg水。离心前混凝土扩展度应控制在450±30mm,过稀易导致分层,过干则影响密实效果。离心成型参数控制分阶段调速策略采用"低速-中速-高速"三阶段控制:低速阶段(300转/分钟,持续30秒)完成布料;中速阶段(600转/分钟,持续60秒)初步密实;高速阶段(900转/分钟,持续120秒)终凝成型;某工程实践显示,该策略使管体空隙率从8%降至3.2%。;模具温度管理模具预热温度需控制在40-60℃,过高会导致表面结壳,过低易产生冷缝。离心过程中模具温升不得超过25℃,可通过循环水冷却系统控制。某工厂采用温控模具后,管体裂纹发生率从15%降至3%。离心力与时间平衡离心力计算公式为:F = mω²r,其中ω为角速度,r为模具半径。当管径超过2000mm时,需将离心时间延长至180秒,并降低转速至800转/分钟,以防止分层缺陷。脱模与养护技术脱模时机控制当混凝土强度达到设计值的70%时进行脱模,通常为离心后8-12小时。过早脱模易导致表面剥落,过晚则增加脱模难度。采用真空吸附脱模机可减少人为损伤,某项目应用后次品率降低40%。蒸汽养护制度采用"静停-升温-恒温-降温"四阶段养护:静停2小时,环境温度≥20℃;以15℃/小时速率升温至60℃;恒温8小时,相对湿度≥95%;自然降温至环境温度该制度使28天抗压强度提升25%,碳化深度控制在2mm以内。质量检测与缺陷防控在线监测系统部署激光测距仪实时监测管壁厚度,偏差超过±3mm时自动调整离心参数。采用红外热成像技术检测脱模过程温度场,预防热裂纹产生。某智能工厂通过该系统使产品合格率从88%提升至97%。常见缺陷处理蜂窝麻面:增加离心时间10-20秒,或添加0.01%的引气剂;管体裂纹:降低模具预热温度5-10℃,并延长蒸汽养护恒温阶段2小时;尺寸偏差:校准离心机动态平衡,模具磨损超过2mm时及时更换;工艺创新与发展趋势自动化控制系统集成PLC与工业机器人,实现原料配比-混合-离心-脱模全流程自动化。某试点生产线通过该系统,人工成本降低60%,生产效率提升40%。循环经济模式利用钢渣、尾矿等工业固废替代天然骨料,当钢渣掺量达40%时,需添加0.5%的镁质激发剂以稳定体积膨胀。某生态工厂通过该模式,碳排放降低35%,生产成本下降18%。离心法生产水泥涵管的工艺控制需贯穿原料适配、参数优化、智能监测全链条。通过分阶段调速、动态含水率调整、蒸汽养护等关键技术,可显著提升产品性能。

MORE

如何预防预制水泥管出现环刚度不足的问题

如何预防预制水泥管出现环刚度不足的问题?环刚度作为预制水泥管的核心性能指标,其达标与否直接决定管网系统的安全寿命。预防环刚度不足需构建"材料-设计-生产-施工-运维"五位一体的管控体系,从源头消除隐患,在过程控制质量。水泥管厂家河南张大水泥制品基于工程实践与材料科学研究,系统阐述环刚度保障的七大技术路径。一、地质适配的定制化设计地层参数精准获取通过原位测试与室内试验建立地质模型:承载力特征值:采用平板载荷试验,误差控制在±5%以内;变形模量:通过旁压试验获取,分辨率达0.1MPa;腐蚀性评价:开展土体pH值、硫酸根离子专项检测;结构参数动态匹配建立"管径-壁厚-环刚度"设计矩阵:DN800管:壁厚≥80mm,环刚度≥8kN/m²;DN1200管:壁厚≥100mm,环刚度≥10kN/m²;DN2000管:壁厚≥150mm,环刚度≥12kN/m²;二、材料性能的系统强化基材品质升级选用高性能水泥基材:硅酸盐水泥(P·II)强度等级≥52.5,3天强度达27MPa;掺入30% S95级矿渣粉,28天活性指数≥95%;水泥细度(比表面积≤350m²/kg),控制水化热;骨料级配优化构建紧密堆积骨料体系:粗骨料(5-20mm):连续级配,空隙率≤40%;细骨料(0-5mm):细度模数2.6-3.0,含泥量≤1%;掺入5%钢纤维,抗裂性能提升3倍;三、生产工艺的精密控制振动成型参数优化实施"三频共振"振动工艺:低频(50Hz):排除大气泡,持续时间10s;中频(100Hz):密实混凝土,持续时间20s;高频(150Hz):消除微孔隙,持续时间10s;养护制度创新开发温湿耦合养护技术:预养期(2h):20℃±2℃,湿度95%;升温期(4h):20℃→60℃,速率10℃/h;恒温期(24h):60℃±2℃,湿度100%;降温期(4h):60℃→20℃,速率10℃/h;四、质量检测的闭环管理原材料溯源体系建立"一材一码"追溯系统:水泥:检测强度、安定性、氯离子含量;骨料:测试压碎值、针片状含量、碱活性;掺合料:验证活性指数、需水量比、流动度比;过程质量双控实施"在线监测+破坏试验"双重管控:在线监测:振动加速度、成型压力、养护温度;破坏试验:环刚度抽检频率≥3次/班,单次检测管段≥3节;合格判定:环刚度实测值≥设计值1.1倍;五、施工安装的规范操作回填材料质量控制制定级配砂砾石技术标准:粒径5-40mm连续级配,不均匀系数Cu≥5;含泥量≤3%,压实度≥95%;掺入3%水泥改善级配,7天无侧限抗压强度达1.5MPa;压实工艺智能管控采用振动压实+智能监测技术:压实机械配备GND传感器,实时监测压实度;压实遍数≥6次,再压2遍沉降差≤2mm;避免在管顶2m范围内使用重型碾压设备;六、长期性能的维护保障健康监测系统部署构建"结构-环境"协同监测网络:光纤光栅传感器:监测应变、温度,精度1με;地下水位监测:渗压计,量程0-1MPa;腐蚀电位监测:参比电极,分辨率1mV;预防性维护策略实施"三级维护"制度:一级维护(日常):CCTV检测,清理沉积物;二级维护(年度):环刚度抽检,修复微裂缝;三级维护(五年期):全线检测,更换劣化管段;七、技术发展前瞻随着材料科学的突破,自增强混凝土管道正在重塑性能边界。某机构开发的超高性能混凝土(UHPC)管材,抗压强度达150MPa,环刚度提升3倍以上,同时集成形状记忆合金(SMA)纤维,实现微裂缝自愈合。结合数字孪生技术,未来可构建"材料-结构-环境"全要素模拟平台,使环刚度设计误差控制在±2%以内,预防性维护响应时间压缩至24小时内。预防预制水泥管环刚度不足需构建全链条管控体系,从地质适配设计到智能运维监测,每个环节都需精益控制。通过材料升级、工艺优化、质量双控、规范施工、智慧维护等技术手段,可系统提升管材环刚度性能,延长管网使用寿命,为城市地下生命线工程构筑更可靠的安全屏障。

MORE

小区下水排污水泥管道生产的节能减排技术应用

小区下水排污水泥管道生产的节能减排技术应用小区下水排污水泥管道作为建筑排水系统的“毛细血管”,其生产过程的能源消耗与碳排放直接影响城市建设的绿色水平。传统生产工艺中,水泥、砂石等原材料的破碎、搅拌、成型环节能耗占比超过70%,且包装、运输环节的废弃物排放问题突出。近年来,通过原材料低碳化替代、生产工艺智能化升级及配套环节的减量化改造,小区排污水泥管道的节能减排技术已形成系统性解决方案。一、原材料环节的低碳替代技术原材料生产是水泥管道碳排放的主要来源,占比约60%。通过工业固废资源化利用与胶凝材料优化,可显著降低源头排放。1. 工业固废的梯度替代技术针对小区排污管道对混凝土强度(通常要求C25-C30)和耐腐蚀性的需求,采用“粉煤灰-矿渣-硅灰”三元复合掺合料体系,替代30%-45%的水泥用量。其中,Ⅱ级粉煤灰(细度≤25%)替代20%-25%,可改善混凝土和易性;S95级矿渣粉替代10%-15%,提升后期强度;硅灰(SiO₂含量≥90%)替代3%-5%,降低孔隙率至12%以下,增强抗污水腐蚀能力。洛阳某建材企业应用该技术后,每立方米混凝土水泥用量从380kg降至240kg,碳排放减少约180kg/m³(按水泥碳排放因子0.8kgCO₂/kg计算)。2. 再生骨料的精细化处理小区改造产生的废弃混凝土经破碎、筛分(5-20mm连续级配)、酸洗(去除附着砂浆)后,可替代20%-30%的天然砂石。通过控制再生骨料吸水率≤5%(传统再生骨料约8%-10%),并采用预湿处理工艺,避免混凝土拌合时因骨料吸水导致的强度波动。该技术使每立方米管道减少天然砂石开采0.25m³,同时消纳建筑垃圾约0.2m³,实现“固废-建材”的闭环利用。二、生产制造环节的能效提升技术生产制造环节的能耗主要集中在搅拌、成型、养护三大工序,通过设备升级与工艺优化,可实现能耗降低15%-20%。1. 智能搅拌系统的精准控能传统搅拌站采用固定时间控制(通常60-90s),存在“过搅拌”导致的电能浪费。智能搅拌系统通过安装扭矩传感器与电流监测模块,实时采集混凝土坍落度数据(目标值80-100mm),自动调整搅拌时间(优化至45-60s)。同时,采用变频电机替代传统电机,使搅拌主机能耗从5.5kW·h/m³降至4.2kW·h/m³,单条生产线年节电约1.2万kW·h。2. 芯模振动成型工艺的能耗优化小区排污管道(直径300-800mm)多采用立式芯模振动成型工艺。通过改进振动参数(频率40-50Hz,振幅0.8-1.2mm),使混凝土密实度提升至98%以上,较传统离心工艺减少成型时间30%(从15min缩短至10.5min)。同时,模具采用复合保温材料(导热系数≤0.03W/(m·K)),减少蒸汽养护时的热损失,养护能耗从120kg标煤/m³降至95kg标煤/m³。3. 余热回收的循环利用养护窑排出的高温废气(温度120-150℃)通过热交换器回收热量,用于预热搅拌用水(从常温20℃升至50-60℃),使每立方米混凝土加热能耗减少30%。某生产企业应用后,年回收热量相当于标煤约80吨,减少CO₂排放约200吨。三、洛阳宸邦吨包袋厂家的配套减碳实践在水泥管道生产的包装与运输环节,传统编织袋包装存在破损率高(约3%)、循环次数少(1-2次)等问题,产生大量塑料废弃物。洛阳宸邦吨包袋厂家针对建材行业特性,开发的定制化吨包袋解决方案,有效降低了该环节的碳排放。1. 可循环吨包袋的材料创新采用高密度聚乙烯(HDPE)与聚丙烯(PP)共混改性材料,通过双向拉伸工艺使拉伸强度提升至2500N/5cm以上(传统编织袋约1500N/5cm),单袋承重达1.5吨,循环使用次数≥50次。按年产10万米小区排污管道计算,可减少编织袋使用约20万条,降低包装废弃物产生量约12吨。2. 密封式包装的粉尘控制传统编织袋缝制接口处粉尘泄漏率约0.5%,洛阳宸邦吨包袋采用热熔焊接工艺,接口强度达母材的95%以上,粉尘泄漏率控制在0.05%以内。配合管道生产车间的负压除尘系统,车间粉尘浓度从8mg/m³降至2mg/m³以下,改善作业环境的同时,减少原料损失约0.3%。3. 运输环节的装载优化针对小区排污管道直径小(300-800mm)、长度短(2-3m)的特点,设计1.1m×1.1m×1.4m的标准化吨包袋,适配4.2m轻型货车,装载量从传统散装运输的12-15根提升至20-22根,运输车次减少30%,年降低燃油消耗约5吨标煤。同时,吨包袋外层印刷采用水性油墨,VOCs排放量≤5g/kg,较溶剂型油墨降低90%。小区下水排污水泥管道的节能减排,需从原材料替代、工艺优化到配套环节形成全链条协同。通过工业固废资源化、智能生产控制及可循环包装应用,单米管道碳排放可降低25%-30%,同时减少固废产生量约40%。洛阳宸邦吨包袋厂家在包装环节的减量化创新,不仅降低了管道生产企业的运营成本,更通过产业链协同为建材行业的绿色转型提供了实践样本。未来,随着碳足迹核算体系的完善,此类配套技术的价值将进一步凸显。

MORE

山东水泥管解读混凝土排水管道垫层处理的优化与实践

  山东水泥管解读混凝土排水管道垫层处理的优化与实践  在建设基础设施的过程中,混凝土排水管道的施工是至关重要的环节。垫层处理作为混凝土排水管道施工中的关键步骤,对于保证管道的质量、提高使用年限具有举足轻重的作用。垫层处理不仅关乎到排水管道的耐用性,还影响到其排水性能的发挥。因此,山东水泥管厂家在本文将围绕混凝土排水管道垫层处理的优化与实践进行探讨。  一、混凝土排水管道垫层处理的重要性  垫层的主要功能是保护混凝土排水管道,防止管道受到外力损伤或腐蚀。此外,垫层还有助于防止管道与周围土壤之间的有害物质接触,从而延长管道的使用寿命。因此,垫层的处理对于保证混凝土排水管道的质量和使用年限至关重要。  二、混凝土排水管道垫层处理的优化措施  1.合理选择垫层材料:根据工程需要进行合理的垫层材料选择,常见的垫层材料包括沙子、碎石和土壤等。在选择材料时,应充分考虑其稳定性、耐久性和力学性能。  2.增加垫层厚度:增加垫层厚度可以提高其承载能力,防止外力对管道造成破坏。同时,较厚的垫层能够更好地阻止外部有害物质的渗入。  3.优化垫层施工工艺:改进垫层的施工工艺,如采用夯实法、压实法等,以提高垫层的密实度和稳定性,降低后期出现沉降的可能性。  4.强化排水设计:在垫层设计中充分考虑排水问题,防止水分在管道周围积聚,降低对管道的腐蚀风险。  三、混凝土排水管道垫层处理的实践案例分析  以某城市雨水排水工程为例,该工程采用混凝土管道与双壁波纹管相结合的方式进行雨水排放。在垫层处理方面,首先对施工区域进行全方面清理,清除杂物、树根等可能影响施工质量的障碍物。根据工程需要,选用具有一定承载能力的沙子作为垫层材料,并按照图纸要求铺设垫层。在垫层施工过程中,严格控制沙子的粒径和含水量,确保垫层的稳定性。同时,在垫层夯实方面,采用机械夯实与人工夯实相结合的方式,确保垫层的密实度达到设计要求。在完成垫层处理后,进行质量检测,主要包括承载能力检测、密实度检测和外观检测等。根据检测结果,对存在问题的区域进行返工或补救处理,确保垫层质量符合规范要求。  混凝土排水管道垫层处理是排水系统工程中的重要环节,对于保证管道质量、提高使用年限具有举足轻重的作用。在实际工程中,应充分考虑垫层材料的稳定性、耐久性和力学性能,合理选择垫层材料,并按照规范的施工工艺进行垫层处理。通过不断优化垫层设计,强化施工质量控制,确保混凝土排水管道系统的稳定性和耐用性。同时,积极引进新技术、新工艺和新材料,不断完善和创新混凝土排水管道垫层处理的实践经验和技术水平,为基础设施建设和发展提供有力保障。

MORE

河南水泥管厂家简述混凝土水泥管的成型方法

  河南水泥管厂家简述混凝土水泥管的成型方法  混凝土水泥管的成型方法主要有以下两种常见的方式:  1.旋压成型法:该方法通常适用于直径较大的混凝土水泥管,一般在300毫米以上。具体工艺步骤如下:  a.首先,制作一个金属模具,模具的内壁为水泥管的外形和尺寸。  b.将混凝土料倒入模具,并使用旋转压实机进行振捣和震动,以确保混凝土密实均匀。  c.同时,模具会进行旋转运动,使混凝土呈现出圆筒形状。  d.待混凝土充分凝固后,即可拆除模具,得到成型的混凝土水泥管。  2.管芯抽拉法:这种方法适用于较小直径的混凝土水泥管,一般在100毫米到300毫米之间。具体工艺步骤如下:  a.制作一个金属模具,模具内部装有管芯,管芯的尺寸和形状与所需的水泥管相匹配。  b.混凝土料被倒入模具中,并在模具内进行振捣和震动,以使混凝土均匀密实。  c.待混凝土开始凝固后,使用起重设备或其他工具将管芯缓慢抽离出模具,同时保持水泥管的形状。  d.随着混凝土进一步凝固,终可拆除模具,得到成型的混凝土水泥管。  无论采用哪种成型方法,关键是确保混凝土在成型过程中充分振实和凝固,以获得结构强度和耐久性。此外,根据不同的需求,还可以对混凝土水泥管进行后续的处理和精加工,如防水涂层、外表面光滑等。

MORE

首页

产品

电话

导航

服务热线

400-0379-353