水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

普通水泥管与钢筋水泥管在应用场景上的区别

发布时间:2023-11-20

  普通水泥管与钢筋水泥管在应用场景上的区别

  水泥管在各类工程项目中应用广泛,其中普通水泥管和钢筋水泥管是常见的两种类型。这两种水泥管在应用场景上有什么区别呢?水泥管厂家张大水泥制品将对此进行详细探讨。

  一、普通水泥管的应用场景

  普通水泥管是指以普通硅酸盐水泥为原料制作而成的管道。由于其结构简单、价格低廉,因此广泛应用于排水、污水处理、灌溉等对压力要求不高的场合。普通水泥管的优点在于耐腐蚀、耐磨损、寿命长,同时具有较强的抗压和抗折强度。然而,普通水泥管在承受较大压力和弯曲应力时表现欠佳。
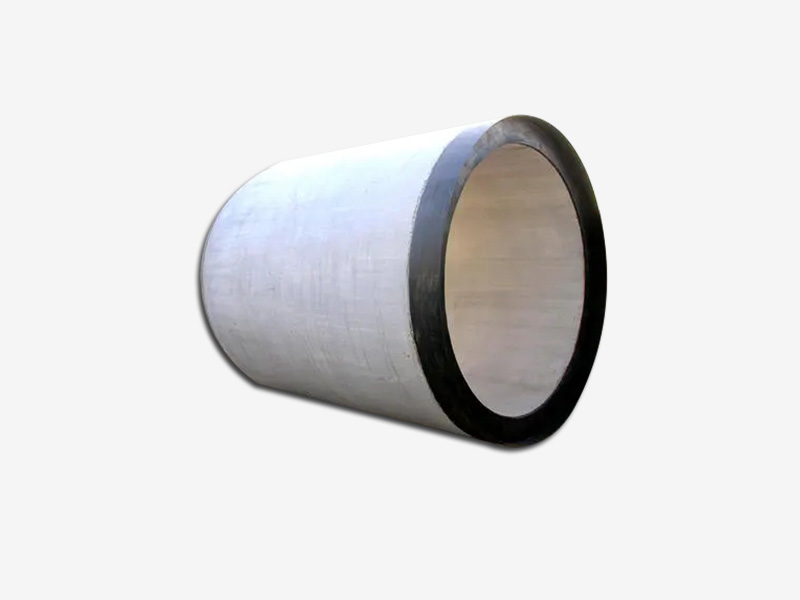
钢筋水泥管

  二、钢筋水泥管的应用场景

  钢筋水泥管是指在普通水泥管中加入钢筋或其他增强材料制作而成的管道。相较于普通水泥管,钢筋水泥管具有更强的抗拉、抗弯和抗冲击能力,适用于承受较大压力和弯曲应力的场合,如排水、输水、通风等工程。在结构形式上,钢筋水泥管通常采用承插口连接,具有安装方便、密封性好等优点。此外,钢筋水泥管的抗压和抗折性能也优于普通水泥管。

  三、两种水泥管的比较分析

  普通水泥管与钢筋水泥管在应用场景上的区别主要在于承受压力和弯曲应力的能力。普通水泥管适用于对压力要求不高的场合,而钢筋水泥管则适用于承受较大压力和弯曲应力的场合。在具体工程中,应根据实际需求选择合适的水泥管类型。

  普通水泥管和钢筋水泥管在应用场景上存在明显的区别。普通水泥管适用于排水、污水处理、灌溉等对压力要求不高的场合,而钢筋水泥管则适用于承受较大压力和弯曲应力的场合,如排水、输水、通风等工程。在选择水泥管时,应根据实际需求进行综合考虑,以确保工程的质量和安全性。同时,为了更好地发挥水泥管的作用,还需要注意正确的安装方法和定期维护保养。


相关推荐

承插口水泥管耐磨性能检测技术体系构建

承插口水泥管耐磨性能检测技术体系构建作为城市地下管网的核心构件,承插口水泥管的耐磨性能直接决定工程全生命周期成本。水泥管厂家河南张大水泥制品构建了从材料基因设计到服役性能评价的全链条检测技术框架,通过多方面质量控制手段保障管道耐磨性能。一、材料基因工程:耐磨性能的源头设计胶凝材料体系优化选用C50以上标号水泥作为基材,重点开发硫铝酸盐-硅酸盐复合体系,其水化产物中的钙矾石晶体可填充孔隙,使耐磨度提升30-40%引入纳米SiO₂改性剂,通过火山灰反应生成C-S-H凝胶,将孔隙率从15%降至8%以下,显著改善微观致密性骨料级配优化技术建立三级配骨料体系(粗骨料40-80目/中骨料80-120目/细骨料120-200目),通过堆积密度试验确定优级配曲线开发玄武岩-钢渣复合骨料,其莫氏硬度达6.5级,较普通石灰石骨料耐磨性提升2倍二、智能制造工艺:耐磨性能的过程控制成型工艺创新离心成型工艺参数优化:通过正交试验确定好的转速(1200-1500r/min)与成型时间(8-12min),使管壁密实度达98%以上振动压实技术:采用变频振动台(频率50-100Hz,振幅0.3-0.8mm),有效排除φ0.5mm以上气泡养护制度优化开发阶梯式养护制度:高温蒸养(80℃×6h)+ 标准养护(20℃×28d),使水化硅酸钙凝胶充分结晶应用相变储能养护材料,实现温度波动控制在±2℃范围内,减少热应力裂纹产生三、多方面性能检测:耐磨性能的科学评价基础力学性能测试立方体抗压强度试验:采用3000kN压力试验机,加载速率控制在0.5MPa/s,耐磨性与抗压强度呈线性正相关(R²=0.87)抗折强度试验:通过四点弯曲试验(跨距300mm),建立耐磨性-抗折强度数学模型:W=0.12×f_b +8.6(W为磨损量,f_b为抗折强度)专项耐磨性检测改进型DIN磨耗试验:模拟实际工况设置砂水比1:3,线速度2.5m/s,记录质量损失率(≤0.8g/cm²为合格)现场埋片试验:在典型流速(1-3m/s)、含沙量(5-15kg/m³)条件下,通过超声波测厚仪进行年度磨损量监测微观表征技术扫描电镜(SEM)观察:分析磨损表面形貌,建立"犁沟效应-疲劳剥落-微观断裂"三级磨损机制压汞法孔隙分析:孔隙率每降低1%,耐磨性提升5-8%,临界孔径控制在20μm以下四、功能化表面工程:物理改性技术激光熔覆工艺:在接插口部位熔覆WC-Co硬质合金层,硬度达HRA85以上,耐磨性提升5倍离子注入技术:注入N+、Cr+等离子,形成深度0.5μm的硬化层,表面粗糙度降至Ra0.2以下化学防护体系纳米复合涂层:SiO₂-聚氨酯涂层(厚度80-100μm),耐磨性达Taber 5000次/0.3g损失自修复涂层:微胶囊包覆环氧树脂,当磨损深度达50μm时自动释放修复剂,寿命延长30%五、全生命周期管理:耐磨性能的持续保障智能监测系统埋设光纤光栅传感器,实时监测管壁应变(分辨率1με)、温度(精度±0.1℃),建立磨损预警模型开发AI诊断平台,通过声发射信号分析识别早期磨损特征(频率20-60kHz)质量追溯体系建立原材料-生产工艺-性能检测数据链,每根管道赋予数字身份(DIM码)实施动态质量评级:根据耐磨性能检测结果,将产品分为Ⅰ类(≤0.3g/cm²)、Ⅱ类(0.3-0.5g/cm²)、Ⅲ类(0.5-0.8g/cm²)通过构建"材料-工艺-检测-应用"四位一体的技术体系,承插口水泥管的耐磨性能检测已从单一指标评价发展为全要素质量控制。

MORE

钢筋混凝土水泥管从原材料到成品的生产全过程

钢筋混凝土水泥管从原材料到成品的生产全过程钢筋混凝土水泥管作为现代基础设施建设中不可或缺的材料,广泛应用于城市给排水、农田灌溉、工业输送以及交通建设等领域。其生产过程是一个复杂而精细的系统工程,从原材料的准备到成品的出厂,每一个环节都至关重要。水泥管厂家河南张大水泥制品将详细阐述钢筋混凝土水泥管从原材料到成品的生产全过程,以便读者对这一过程有更清晰的认识。一、原材料准备1.水泥:选用符合国家标准的高品质水泥,如42.5级或以上的海螺、珠江、华润等品牌水泥。这些水泥需具备检验报告,并满足抽样检查合格的条件,以确保其强度、耐久性和稳定性。2.砂子:采用环保水洗砂,氯盐含量均匀无杂质,符合GB/T14684-2001《建筑用砂》规定。细度模数控制在3.0~2.3之间,含泥量不超过3%,以保证混凝土的强度和耐久性。3.石子:选用连续粒级、规格为5~20mm的机碎石,如惠州大理碎石等。石子需满足各项指标要求,以确保混凝土的密实性和强度。4.钢筋:选用符合GB13788-2008规定的热轧带肋钢筋,直径大于4.0mm。钢筋需经过调直、定长切断等预处理,以确保其在混凝土中的均匀分布和增强效果。5.水:使用符合JGJ63-2006《混凝土用水标准》的清洁水,以确保混凝土的质量和性能。二、钢筋骨架制作1.图纸配筋:根据设计要求,在钢筋骨架成型架上调整成型架的外径,并按照环筋螺距在支撑架上作好等距标记。2.环筋缠绕:将环向钢筋按照螺距标记缠绕在成型架上,注意环数与螺距的准确。钢筋骨架两端环向钢筋的搭接长度不得小于300mm,并应焊接牢固。3.纵向钢筋摆放:将预先调直、定长切断的纵向钢筋按照设计位置依序摆放,端头与环筋焊住。注意两端的边环筋位置距纵筋端头不大于10mm。4.焊接加固:采用手工电弧焊接加固钢筋骨架,应预先将纵、环筋相互压紧,选用较细焊条,调整弧焊机焊接电流较小。焊接部位应取样检测其抗拉强度不低于母材。5.架立筋支撑:双层钢筋之间用预制的架立筋支撑,架立筋的位置在骨架两端的纵筋上,每间隔一根纵筋设置架立筋的数量为3~5个。三、模具组装1.插口圈涂刷机油:插口圈需仔细涂刷机油,并设置开缝螺栓,以使蒸养过的插口圈内侧与管子插口之间间隙适中,便于脱模。2.外模内壁涂刷机油:在钢筋骨架外面进行合模前,需在外模内壁均匀涂刷清洁机油,以防止混凝土粘附。3.合模与紧固:将钢筋骨架放入模具中,连接合缝螺栓,并按顺序紧固合缝连接螺栓。紧固力度要适度,既要防止合缝漏浆,又要避免造成模具失圆。四、混凝土制备与浇筑1.混凝土配合比:根据设计要求,确定混凝土的配合比。通常采用C30混凝土,配合比为水泥:砂:石子:水=1:1.54:2.88:0.43。需通过试验室试拌验证后采用,确保混凝土的性能满足要求。2.搅拌:使用单、双滚筒式搅拌机进行搅拌,搅拌时间不低于2分钟。投料顺序合理,搅拌时间充足,以保证混凝土的均匀性和和易性。3.浇筑:将搅拌好的混凝土倒入模具中,使用振捣器将混凝土振捣均匀,排除空气泡,确保混凝土均匀分布,无离析现象。五、养护与脱模1.蒸汽养护:成型后的管子需进行蒸汽养护,以加速混凝土的硬化过程。养护温度控制在80~85℃之间,分为静停、升温、恒温、降温四个阶段。静停时间一般为1~2小时,升温速度每小时不大于25℃,恒温时间根据水泥品种和管壁厚度而定,一般不少于3小时。2.脱模:当混凝土强度达到设计强度的75%时,允许脱掉外模及起吊管子。脱模后的管子应检查外观质量,有外观缺陷的管子应及时进行修补。六、产品检验与出厂1.产品检验:对制造完成的钢筋混凝土水泥管进行全方面的质量检测,包括混凝土抗压强度、外观质量、尺寸偏差、内水压力、外压检验等项目。确保产品符合国家标准和设计要求。2.出厂:经检验合格后的钢筋混凝土水泥管方可出厂,用于各种基础设施建设项目。综上所述,钢筋混凝土水泥管的生产过程是一个复杂而精细的系统工程,从原材料的准备到成品的出厂,每一个环节都需严格控制质量和技术要求。只有这样,才能生产出高质量、高性能的钢筋混凝土水泥管,为现代基础设施建设提供有力支持。

MORE

钢筋砼排水管品质跃升的温控密码

钢筋砼排水管品质跃升的温控密码钢筋砼排水管作为城市地下管网的核心构件,其耐久性与抗裂性直接影响城市排水系统的运行效率。在混凝土硬化过程中,温度与湿度的精准控制是决定管材性能的关键因素。蒸汽养护工艺通过模拟自然水化热环境,加速水泥水化反应,已成为提升管材强度、缩短生产周期的核心技术。水泥管厂家河南张大水泥制品基于工程实践与材料科学原理,系统解析蒸汽养护工艺的温控逻辑及其对管材性能的优化机制。一、蒸汽养护的工艺原理与阶段划分蒸汽养护通过高温高湿环境加速水泥水化进程,其核心在于分阶段控制温湿度参数以平衡强度增长与结构稳定性。典型工艺分为四个阶段:静停期:管材成型后常温静置1-2小时,使混凝土初步凝结并形成初始结构强度。此阶段需避免振动,防止钢筋骨架位移导致管壁厚度不均。升温期:以每小时10-25℃的速率升温至恒温温度,升温速率需根据管壁厚度动态调整。例如,管径1.2米的排水管升温时间需控制在3-4小时,以防止混凝土内部因热膨胀差异产生微裂纹。恒温期:维持80-90℃高温环境3-5小时,此阶段水泥水化反应活跃,管材强度增长速率达峰值。实验数据显示,恒温期每延长1小时,管材抗压强度可提升8%-12%。降温期:以每小时不超过20℃的速率缓慢降温至环境温度,避免因内外温差过大导致表面收缩裂缝。降温时间需根据管材规格调整,管径0.8米的排水管降温时间不少于1.5小时。二、温控参数对管材性能的量化影响1. 恒温温度与强度增长的关联性恒温温度是影响管材强度的核心参数。以硅酸盐水泥配制的混凝土为例,当恒温温度从70℃提升至85℃时,28天抗压强度从45MPa提升至52MPa,增幅达15.6%。但温度超过90℃会导致水泥石结构粗化,反而降低长期耐久性。工程实践中通常将恒温温度控制在80-85℃,以平衡早期强度与后期稳定性。2. 升温速率与结构完整性的博弈升温速率过快会引发混凝土内部热应力集中。实验表明,当升温速率从15℃/h提升至30℃/h时,管材表面裂纹发生率从3%激增至18%。某地铁项目采用分段升温策略:前2小时以10℃/h升温至60℃,后1小时以15℃/h升温至85℃,有效将裂纹率控制在5%以下。3. 降温控制与残余变形的抑制降温阶段是控制管材残余变形的关键窗口。济南轨道交通6号线项目通过电子温控系统实现降温速率精准控制,使管材脱模后弯曲变形量从15mm/m降至5mm/m,满足顶管施工对管材直线度的严苛要求。三、工艺优化与创新实践1. 智能温控系统的应用传统蒸汽养护依赖人工记录温湿度,存在数据滞后风险。平湖射线施工2标项目引入物联网温控系统,通过埋设于管材内部的热电偶实时采集温度数据,并联动蒸汽阀门自动调节供汽量。该系统使恒温阶段温度波动范围从±5℃缩小至±2℃,管材强度离散系数降低40%。2. 养护设施的节能改造针对传统蒸汽养护能耗高的问题,中铁北京工程局研发电热蒸汽发生器,通过石英砂过滤、活性炭吸附等三级水处理技术,将水质电导率从2000μS/cm降至50μS/cm,有效减少蒸汽发生器结垢,热效率提升25%。在济南地铁6号线项目中,该技术使单根管材养护能耗从12kW·h降至9kW·h。3. 复合养护工艺的探索为进一步提升管材性能,部分企业尝试将蒸汽养护与水池养护结合。管材脱模后先进行48小时蒸汽养护,再浸入pH=7.2的中性水池进行28天湿养护。这种复合工艺使管材抗渗等级从P6提升至P8,碳化深度降低60%,显著延长了管材使用寿命。四、质量管控的关键节点外观缺陷预检:养护前需检查管材端口毛刺、合模缝错台等缺陷,错台量超过2mm的管材需返工处理。温湿度记录追溯:采用电子记录仪替代人工记录,确保静停、升温、恒温、降温各阶段数据可追溯。脱模强度验证:通过回弹法或钻芯法检测脱模强度,管径1.5米以下排水管脱模强度需达到设计强度的70%以上。长期性能监测:建立管材使用档案,定期检测服役5年以上的管材碳化深度、钢筋锈蚀率等指标,为工艺优化提供数据支撑。蒸汽养护工艺通过精准的温湿度控制,实现了钢筋砼排水管性能的跃升。从济南地铁的“蒸科技”到平湖射线的智能温控,工程实践不断验证着工艺优化的价值。未来,随着物联网、新材料等技术的融合应用,蒸汽养护将向更效率高、更环保的方向演进,为城市地下管网建设提供更可靠的技术保障。

MORE

混凝土水泥排水管的标准

  混凝土水泥排水管的标准  混凝土水泥排水管是现代城市基础设施建设中的重要组成部分,其质量和标准直接关系到城市排水系统的正常运行和城市的防洪能力。水泥管厂家河南张大水泥制品将详细介绍混凝土水泥排水管的标准,包括材料要求、设计要求、生产工艺等方面,以帮助读者更好地了解这一领域。  一、材料要求  混凝土水泥排水管的主要材料是混凝土和水泥。为了确保排水管的强度和耐久性,需要选择高质量的水泥和混凝土。同时,还需要对原材料进行严格的质量控制,确保其符合相关标准和规范。  二、设计要求  混凝土水泥排水管的设计需要遵循相关的标准和规范,包括排水管的直径、长度、壁厚等参数。在设计过程中,需要考虑排水管的流量、流速、压力等因素,以确保其能够满足城市排水系统的需求。同时,还需要考虑排水管的安装和维护方便性,以降低后期维护成本。  三、生产工艺  混凝土水泥排水管的生产工艺主要包括模具制作、混凝土配料、搅拌、浇注、养护等步骤。在生产过程中,需要严格控制每一个环节的质量,确保每一根排水管都能够达到标准的要求。同时,还需要对生产过程中的关键数据进行记录和分析,以便及时发现并解决问题。  四、质量检测与验收  在混凝土水泥排水管的生产完成后,需要进行严格的质量检测和验收。质量检测主要包括外观检查、尺寸测量、强度试验等。在验收过程中,需要按照相关标准和规范进行验收,确保每一根排水管都符合标准的要求。  混凝土水泥排水管的标准是确保其质量和性能的关键因素。从材料要求、设计要求、生产工艺到质量检测与验收,每一个环节都需要严格遵守相关的标准和规范。只有这样,才能确保混凝土水泥排水管的质量和性能,为城市的排水系统和防洪能力提供有力的保障。同时,也需要加强对于混凝土水泥排水管标准的宣传和推广,提高公众对于这一领域的认知和理解。

MORE

破解钢筋混凝土水泥管老化难题的实践路径

科学防护与精细管理:破解钢筋混凝土水泥管老化难题的实践路径钢筋混凝土水泥管作为城市地下管网的核心构件,其服役寿命直接关系到供水、排水、燃气等系统的安全运行。然而,受环境侵蚀、材料劣化及使用不当等因素影响,管道老化引发的渗漏、坍塌等问题日益突出。有效预防老化需从材料优化、施工管控、环境防护及智能监测四方面构建系统性解决方案,形成"预防-维护-升级"的全生命周期管理闭环。一、材料配方革新:提升抗劣化基因传统水泥管易受硫酸盐侵蚀、氯离子渗透及碳化作用影响,导致钢筋锈蚀与混凝土开裂。通过调整材料配比可显著增强耐久性:低碱水泥应用:采用C3A含量低于8%的低碱水泥,减少碱骨料反应风险,避免混凝土内部膨胀开裂。矿物掺合料优化:掺入20%-30%的粉煤灰或矿渣微粉,利用其火山灰活性填充混凝土孔隙,提升抗渗性;同时降低水化热,减少温度裂缝。纤维增强技术:在混凝土中添加0.9-1.2kg/m³的聚丙烯纤维或钢纤维,形成三维支撑网络,抑制微裂缝扩展,增强抗冲击性能。防腐涂层创新:对钢筋表面喷涂环氧树脂涂层或镀锌层,构建物理隔离屏障,将氯离子渗透速率降低至0.05mm/年以下。二、施工工艺标准化:筑牢质量防线施工环节的疏漏是加速老化的重要诱因,需通过标准化流程消除隐患:基底处理精细化:采用高压水枪清除基底浮土,铺设10cm厚碎石垫层并压实至95%以上密实度,避免不均匀沉降导致的管道断裂。接口密封升级:摒弃传统沥青麻丝填缝,改用聚硫密封胶或硅酮结构胶进行柔性密封,其拉伸强度需达1.5MPa以上,适应0.5%的管道位移。养护制度强化:实施"三阶段养护":带模养护7天(湿度≥90%),拆模后覆盖土工布洒水养护14天,终采用薄膜封闭养护至28天,确保混凝土强度达标。回填作业规范:采用分层对称回填,每层厚度不超过20cm,使用小型振动夯压实至设计密实度的90%,避免石块直接接触管身造成点蚀。三、环境适应性设计:构建防护屏障针对不同地质条件与气候特征,需定制化设计防护方案:酸性土壤区:在管外壁涂刷沥青基防腐涂料,厚度不低于2mm,同时采用C40以上高强混凝土,将碳化深度控制在20mm/年以内。冻融循环区:增加混凝土含气量至4%-6%,引入引气剂形成微小气泡,缓解冻胀压力;管道埋深需超过当地冻土层厚度0.5m以上。沿海高盐区:采用不锈钢钢筋或环氧涂层钢筋,配合阴极保护技术,将钢筋电位维持在-850mV以下,彻底阻断电化学腐蚀路径。化学污染区:在管道内外壁增设玻璃钢衬里,厚度1.5-2mm,可耐受pH值2-13的强腐蚀环境,使用寿命延长至50年以上。四、智能监测体系:实现动态预警构建"物联网+大数据"监测平台,对管道健康状态进行实时评估:分布式光纤传感:沿管道轴向布设光纤传感器,监测应变、温度变化,精度达±1με,可提前6-12个月预警结构性损伤。电化学阻抗谱检测:每季度对管道进行电化学测试,通过阻抗模值变化判断钢筋锈蚀程度,当模值下降30%时启动修复程序。无人机巡检系统:配备高分辨率红外热成像仪,识别管道表面温度异常区域,结合GIS系统精准定位渗漏点,误差控制在0.5m以内。数字孪生模型:基于BIM技术构建管道三维模型,集成历史检测数据与环境参数,通过机器学习算法预测剩余寿命,指导差异化维护策略。预防钢筋混凝土水泥管老化需突破"重建设轻维护"的传统思维,通过材料科学进步、施工工艺革新、环境防护强化及智能技术融合,构建"四位一体"的防护体系。数据显示,系统化预防措施可使管道使用寿命延长30%-50%,维护成本降低40%以上。

MORE

首页

产品

电话

导航

服务热线

400-0379-353