水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

湖北混凝土水泥管顶管施工遇到岩石的处理方法

发布时间:2023-10-19

  混凝土水泥管顶管施工遇到岩石的处理方法

  混凝土水泥管顶管是一种常见的地下管道敷设方法,然而在施工过程中,我们有时会遇到岩石障碍物。岩石的存在给施工带来了一定的挑战,因此,我们需要掌握一些应对岩石的处理方法,以确保施工的顺利进行。湖北混凝土水泥管厂家张大水泥制品为您介绍混凝土水泥管顶管施工遇到岩石时的应对策略。

  遇到岩石是混凝土水泥管顶管施工中常见的情况之一。岩石的坚硬性质会给施工带来一定的困难,如果不妥善处理,可能会导致延误工期或影响施工质量。以下是几种常用的处理岩石障碍物的方法:
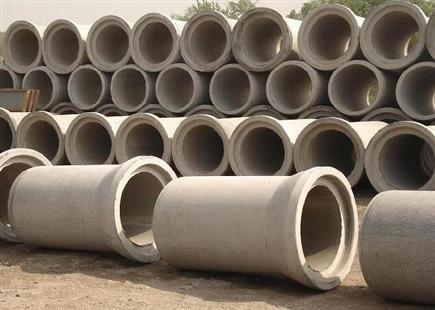
湖北混凝土水泥管

  1.使用机械破碎器:对于较小的岩石,可以使用专门的机械破碎器进行处理。机械破碎器能够将岩石击碎或削减为较小的颗粒,便于施工机械的顺利推进。在选择机械破碎器时,需要根据岩石的硬度和尺寸选择合适的设备,并由专门人员进行操作。

  2.钻孔爆破:对于较大且难以处理的岩石,采用钻孔爆破是一种有效的方法。首先,在岩石上钻孔,然后注入爆破药物,通过引爆使岩石断裂。爆破后的岩石可以较为容易地清除,为顶管施工提供空间。在进行钻孔爆破前,务必遵循相关安全规范,并由专门的爆破公司进行操作。

  3.人工开挖:在某些情况下,如果使用机械设备不可行或需要保护周围环境,可以选择人工开挖的方式。虽然人工开挖费时费力,但在对岩石的控制和施工质量方面具有更好的可控性。通过合理组织人力和施工队伍,可以效率高地解决岩石障碍。

  混凝土水泥管顶管施工中遇到岩石是一个常见但具有一定挑战性的问题。在处理岩石障碍时,我们可以选择使用机械破碎器、钻孔爆破或人工开挖等方法。不论采用何种方法,都需严格遵守相关的安全规范和操作规程,并由专门人员进行施工。同时,在施工前应充分了解地质情况,制定出合理的施工方案,以减少对施工进度和质量的不利影响。通过科学合理地处理岩石障碍,我们能够保证混凝土水泥管顶管施工的顺利进行,为城市建设提供效率高可靠的管道系统。

相关推荐

预制水泥管质量检测标准及常用检测方法

预制水泥管质量检测标准及常用检测方法从市政工程到农田水利,每一根预制水泥管的背后,都有一套严格的质量检测体系在保驾护航。预制水泥管作为城市建设中不可或缺的基础材料,其质量直接关系到排水系统、综合管廊等工程的安全与耐久性。根据国家标准,预制水泥管主要包括平口管、柔性企口管、承插口管等多种类型,广泛应用于排水、供水、电缆敷设等领域。要确保这些管道在各种工况下保持稳定可靠,就需要建立科学的质量检测体系,从原材料到成品实施全过程监控。01 质量检测标准框架预制水泥管质量检测遵循严格的国家标准和行业规范。我国目前已形成较为完善的水泥管质量检测标准体系,主要包括 GB/T 11836《混凝土和钢筋混凝土排水管》、GB/T 16752《混凝土和钢筋混凝土排水管试验方法》以及GB/T 15345《混凝土输水管试验方法》等核心标准。这些标准明确了预制水泥管的分类、技术要求、试验方法和检验规则。例如,GB/T 11836规定了混凝土强度等级不应低于C30,用于顶管的管子强度等级不应低于C45。标准对不同类型的水泥管制定了相应的外压荷载指标、内水压力标准和外观质量要求。企口管作为一种常见形式,其接口密封性能尤为重要,相关标准对接口尺寸偏差控制有明确规定,通常需控制在±2mm以内。行业标准还将产品质量分为优等品、一等品和合格品等等级。例如,在抽样检验中,80%以上的样品外压荷载和保护层厚度达到优等品规范要求,才能判定该批产品为优等品。02 检测流程与关键指标预制水泥管的质量检测贯穿从原材料到成品的全过程。检测流程包括原材料检验、生产过程检验和成品检验三大环节。原材料检验包括水泥、钢筋、骨料等关键材料的质量验证。水泥需符合国家标准,强度等级不宜低于42.5级;钢筋应符合GB/T1499.2等标准要求;细骨料细度模数应在2.3~3.0之间,含泥量不大于3%。生产过程检验主要监控混凝土配合比和钢筋骨架制作。混凝土配比需根据砂石含水率调整后下发“配比通知单”;钢筋骨架的环向钢筋间距误差不得超过5mm,长度允许误差为±10mm。成品检验是量把关环节,主要包括以下关键指标检测:• 外观质量:检查表面是否存在蜂窝、麻面、裂缝、露筋等缺陷。表面裂缝宽度不得超过0.05mm,合缝处不应漏浆。• 尺寸偏差:包括管体长度、内外径、壁厚等。以公称内径1800mm的管子为例,管体内径允许偏差为+8/-12mm。• 力学性能:包含外压荷载和内水压力测试。外压荷载测试中,裂缝宽度不大于0.20mm且管子不应失去承载能力。• 接口密封性:对于企口管等有接口的管型,需测试接口在水压下的密封性能。03 常用检测方法详解预制水泥管的检测方法依据国家标准规定,针对不同指标采用专门的仪器和程序。外观检测主要依靠目测和简单量具。检测人员会目测管体表面有无蜂窝、麻面、裂缝等缺陷,使用钢直尺或卷尺测量缺陷尺寸,用深度卡尺测量缺陷深度。对于裂缝,需用读数显微镜测量宽度,用钢直尺测量长度。空鼓检测采用敲击法,用250g-500g的羊角锤敲打管体表面,通过声音差异判断空鼓区域。仲裁检验时则采用破损方法确认。几何尺寸检测使用卡尺、千分尺等量具。直径测量需在与合缝连线成约45°圆心角的两个方向进行,长度测量需沿管体均布至少3个测点。力学性能试验是检测的核心环节:• 外压荷载试验:采用三点法或四点法加载,测量裂缝荷载和破坏荷载。裂缝荷载定义为裂缝宽度达0.20mm时的荷载值。• 内水压力试验:通过专用水压试验机对管子施加规定压力,保持一定时间,观察是否渗漏。测试时允许表面有潮片,但面积不应超过总表面积的5%,且不应有水珠流淌。• 接头密封性能试验:对接口施加水压的同时,可能还会进行转角测试,检查接口在允许转角范围内的密封性能。混凝土强度检测可通过钻芯取样或试块试验进行。试块应随管养护,龄期不少于14天(蒸汽养护)或28天(自然养护)。04 抽样方法与结果判定预制水泥管的质量判定建立在科学抽样基础上。根据国家标准,对一个工程中相同规格的管子组成一个受检批,批量大小根据管子内径有所不同:内径200-600mm的管子,批量不超过800根;内径700-1400mm的管子,批量不超过700根。抽样采用随机抽样方法。从受检批中随机抽取10根管子进行外观质量和尺寸检验;在制管工序中随机取样做混凝土抗压强度试块;从外观和尺寸合格的管子中抽取2根进行内水压力和外压荷载试验。结果判定遵循严格的规则:混凝土抗压强度、外观质量合格,8根或8根以上管子尺寸合格,内水压力和外压荷载达到规定要求时,判该批产品为合格。对于不同质量等级,判定标准更为精细:80%以上样品达到优等品指标,判为优等品;80%以上样品达到一等品指标,且2根管子允许修补,判为一等品。抽样检测的各环节必须详细记录,形成完整试验报告,包括试件信息、仪器设备、试验条件、测试数据和结论等要素,确保检测过程可追溯。05 提升质量检测效能的方向预制水泥管质量检测领域仍在不断发展,当前主要朝着检测设备创新、标准完善和全过程质量控制三个方向提升效能。检测设备方面,新型压力测试装置采用激光测离传感器反馈压力方向与管体重力方向是否一致,大大提高测试安全性。一些先进设备还配备液压系统和防护腔,降低大直径管测试风险。全过程质量控制理念日益普及。从原材料进场到成品出厂,每个环节都需建立严格的质量控制点。一些企业已建立独立的原材料检验部门,对水泥、砂石、钢筋等材料进行多方考察和检验。行业正推动生产许可证管理,加强对小微企业的质量监管,减少以次充好、偷工减料现象,促进市场良性竞争。随着技术进步,无损检测、自动化检测等新方法将逐步应用,有望进一步提高检测效率和准确性,为预制水泥管质量提供更加可靠的保障。随着检测标准的不断完善和检测技术的持续进步,预制水泥管质量保障体系将更加可靠。从原材料筛选到成品验收,每一个环节的严格把控,都在为城市建设的坚实基础添砖加瓦。

MORE

水泥管厂家助力地下排水系统建设

水泥管厂家助力地下排水系统建设在城市化进程加速的今天,地下排水系统作为城市基础设施的"毛细血管",其重要性愈发凸显。暴雨内涝、污水倒灌等问题的频发,让公众对地下管网的建设质量提出更高要求。作为排水系统的核心构件,水泥管凭借其耐久性、环保性和经济性,成为支撑城市防洪排涝体系的关键材料。专 业水泥管厂家通过技术创新与工艺升级,正以"隐形守护者"的姿态,为城市地下空间的安全运行提供坚实保障。一、技术迭代:从"能用"到"耐用"的跨越传统水泥管生产多依赖人工振捣,易出现蜂窝麻面、管壁厚度不均等缺陷,导致管道抗压能力下降。现代水泥管厂家引入自动化生产线,采用高频振动成型技术,使混凝土密实度提升30%以上,管体抗压强度可达C40标准,远超普通排水管要求。在接口设计上,柔性承插口的技术逐渐成为主流。该技术通过橡胶密封圈实现管节间的柔性连接,既能适应地基微变形,又能防止污水渗漏对土壤造成污染。二、质量管控:全流程可追溯的"安全密码"水泥管的质量隐患往往源于原材料波动。专 业厂家建立严格的供应商准入制度,对水泥、砂石等主材实施批次检测,确保氯离子含量、含泥量等指标符合GB/T11836标准。在生产环节,通过安装温度传感器和压力监测装置,实时监控混凝土养护过程中的水化热反应,将管体开裂风险控制在0.5%以内。成品出厂前需经过三重考验:一是外观检测,利用激光扫描仪识别管壁微裂纹;二是水压试验,模拟1.5倍工作压力检测密封性;三是荷载测试,通过静压试验验证管体承载能力。三、工程实践:从"单点突破"到"系统解决"在某市海绵城市建设示范项目中,水泥管厂家与设计单位联合开发了"梯度孔隙率排水管"。该产品通过调整管壁孔隙率,实现雨水渗透与排放的动态平衡:表层孔隙率控制在15%-20%,促进雨水下渗;内层孔隙率降至5%以下,防止泥沙堵塞。经实测,该系统可使地表径流减少40%,有效缓解城市内涝压力。针对老旧管网改造难题,某厂家推出"非开挖修复技术",通过在原有管道内衬特种水泥砂浆,形成厚度仅3厘米的新管壁。该技术无需大面积开挖路面,施工周期缩短70%,且修复后的管道使用寿命可达30年。四、环保升级:绿色生产引领行业转型面对"双碳"目标,水泥管行业正加速向低碳化转型。某厂家投资建设余热回收系统,将窑炉废气中的热量用于原料干燥,使单位产品能耗下降18%;另一厂家通过添加粉煤灰、矿渣等工业废料,每立方米混凝土可减少水泥用量30公斤,碳排放降低25%。在废弃物处理方面,部分厂家建立管材回收体系,将报废水泥管破碎后作为路基材料循环利用。据测算,每回收1万吨废旧管材,可减少天然石料开采1.5万吨,降低扬尘污染60%。地下排水系统的建设,既是技术较量,更是责任担当。专 业水泥管厂家通过持续的技术革新与质量坚守,将看似普通的水泥管打造成为城市安全的"生命线"。从原材料把控到生产工艺优化,从单体产品创新到系统解决方案提供,每一个环节的精益求精,都在为构建更韧性、更可持续的城市基础设施贡献力量。当暴雨来袭时,这些深埋地下的"隐形守护者",正默默守护着城市的安宁与繁荣。

MORE

水泥管厂家定制能力评估:Φ3000mm大口径与异形管生产的工艺门槛

水泥管厂家定制能力评估:Φ3000mm大口径与异形管生产的工艺门槛在大型水利枢纽、城市深层排涝隧道、特大型综合管廊等基础设施建设中,Φ3000mm及以上大口径水泥管或特定异形管(如卵形管、马蹄形管)的需求日益凸显。这类产品已超出通用标准件的范畴,属于典型的非标定制产品。评估一个水泥管制造企业是否具备此类高端产品的生产能力,不能仅看其常规生产线规模,而应深入考察其在原材料控制、成型工艺、结构计算及养护制度等四个核心维度的技术积淀与工艺门槛。一、 原材料体系与配比设计的精准度大口径及异形管的生产,对混凝土的性能要求极为苛刻,普通市政管涵的C30或C40混凝土已无法满足需求。1. 高强度与高工作性的平衡Φ3000mm管道自重极大,且通常应用于高内压或高外压场景,混凝土设计强度通常需达到C50乃至C60。同时,由于管体体积大、钢筋密集,混凝土必须具备极高的坍落度与流动性(通常要求>180mm)以保证密实度。- 工艺门槛: 厂家需掌握高性能混凝土(HPC)技术,通过聚羧酸系减水剂与硅粉、矿粉等掺合料的复配,在极低水胶比(<0.35)下实现高流动性,且需确保3小时内的坍落度损失不超过20mm。2. 骨料级配与含泥量控制大口径管对骨料粒径与级配要求严格。通常粗骨料需采用5-25mm连续级配,且含泥量必须控制在0.5%以内,针片状颗粒含量低于5%。- 评估要点: 厂家是否具备独立的骨料筛分与清洗生产线,能否对每一批次进厂石料进行亚甲蓝值(MB值)检测,防止含泥量超标导致后期管体表面出现酥松剥落。二、 成型工艺:从离心到立式振动的跨越常规中小口径水泥管多采用离心工艺,但对于Φ3000mm级别的产品,离心工艺存在能耗高、废浆多、内壁塌落等局限,工艺门槛主要体现在成型设备的升级与模具精度上。1. 立式振动成型工艺(悬辊法或芯模振动)目前行业内的主流高端工艺为立式芯模振动。该工艺通过插入式高频振动棒与附着式振动器结合,使混凝土在径向压力与振动力下密实。- 技术难点: 大口径模具的刚度要求极高。模具钢板厚度通常需达到20mm以上,且需进行整体退火处理消除焊接应力,防止长期高频振动导致模具变形或焊缝开裂。- 异形管挑战: 对于卵形管等非圆形截面,模具的拼装精度要求达到毫米级。合模缝隙需控制在0.5mm以内,否则极易发生漏浆,导致管体外观缺陷。2. 钢筋骨架的制作与安放大口径管的配筋率极高,主筋直径可能达到HRB500级Φ25以上。- 工艺门槛: 厂家必须具备数控全自动钢筋网焊接设备,确保骨架直径误差控制在±2mm内。在吊装入模时,需采用专用多点吊具,防止骨架变形扭曲,保证保护层厚度均匀(偏差需≤5mm),这是防止管体开裂的关键。三、 结构计算与模具设计的耦合能力定制能力不仅体现在“能造出来”,更体现在“算得清楚”。异形管或超大口径管往往没有现成的国家标准图集可直接套用。1. 内力分析与配筋设计厂家技术部门需具备结构力学计算能力。针对大口径管,需计算在深覆土(如>10m)条件下的管顶垂直土压力、侧向土压力及地面车辆荷载引起的附加应力。- 评估标准: 厂家是否拥有具备注册结构工程师资质的技术团队,能否根据工程地质勘察报告,出具详细的结构计算书,而非仅凭经验配筋。2. 模具的刚度验算模具本身也是受力构件。在混凝土浇筑与振捣过程中,模具需承受巨大的侧压力。若模具刚度不足,会导致管体出现椭圆度超差,影响安装对接。- 门槛体现: 模具设计需进行有限元分析(FEA),验证其在满负荷生产时的弹性变形量是否在允许范围内。四、 养护制度与脱模强度的控制大体积混凝土在硬化过程中释放大量水化热,若养护不当,极易产生温度裂缝,这对Φ3000mm大口径管是致命的。1. 温差控制技术管体壁厚可能达到250mm-300mm,内外温差可达40℃以上。- 工艺要求: 厂家必须具备温控养护设施。通常采用蒸汽养护,但升温速率需严格控制在15-20℃/h以内,恒温温度不宜超过60℃,降温速率控制在10℃/h以内。- 门槛体现: 是否配备自动温湿度记录仪与PLC控制系统,实现养护过程的全自动化,而非依赖人工经验判断。2. 脱模强度的把控由于管体自重极大,脱模时混凝土强度必须达到设计强度的75%以上。- 评估要点: 厂家是否建立同条件养护试块试压制度,严禁仅凭时间长短决定脱模,防止在强度不足时因起吊应力导致管体开裂。五、 运输与吊装的辅助能力评估对于Φ3000mm水泥管,单根管节重量可能超过20吨,这不仅是生产问题,更是物流与现场安装问题。1. 专用吊具与运输车辆厂家需配备专用的大口径管吊具(如四爪平衡吊梁),确保吊装时管体受力均匀。运输需使用多轴重型平板车。- 隐性门槛: 许多中小厂家因缺乏重型运输资源或长期合作物流方,无法承接此类大口径订单,或运输成本极高。2. 现场安装指导由于大口径管对接难度大,厂家是否具备现场技术指导能力,协助施工方进行中心轴线校准与接口处理,也是评估其定制的服务能力的重要指标。评估一家水泥管厂家在Φ3000mm大口径及异形管领域的定制能力,实质上是对其“混凝土材料学、结构力学、模具制造及自动化控制”综合实力的考量。对于采购方而言,在选择供应商时,应重点考察其是否有同类项目的成功案例、是否具备详细的结构计算书以及是否拥有高精度的立式振动生产线。只有跨越了上述工艺门槛的厂家,才能确保超大规格水泥管在复杂工况下的结构安全与长期服役性能。

MORE

首页

产品

电话

导航

服务热线

400-0379-353