水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

河南钢筋混凝土水泥管的验收标准

发布时间:2023-09-25

  河南钢筋混凝土水泥管的验收标准

  钢筋混凝土水泥管是一种常用于排水、排污和输送液体的管道材料,其质量和性能直接关系到工程的安全和可靠性。为了确保钢筋混凝土水泥管的质量符合要求,需要进行严格的验收。河南水泥管厂家张大水泥制品在本文将介绍钢筋混凝土水泥管的验收标准,以帮助读者了解如何正确进行验收并判断管道的质量。

  一、外观验收标准

  1.表面平整度:检查水泥管表面是否平整、无明显凹凸不平或鼓包现象。

  2.规格尺寸:检查水泥管的长度、直径和壁厚是否符合设计要求。

  3.表面光洁度:检查水泥管表面是否光滑、无明显毛糙或细微裂缝。

  4.表面颜色:水泥管的外表面应保持均匀的颜色,无大面积褪色或色差现象。
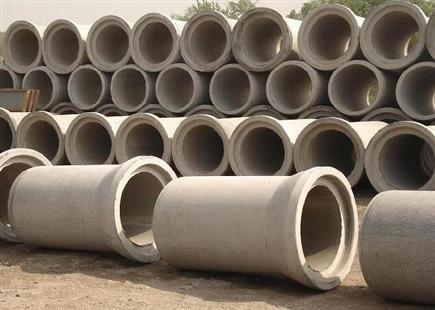
河南水泥管厂家

  二、物理性能验收标准

  1.抗压强度:对水泥管进行压力试验,测试其抗压性能。抗压强度应符合相关标准规定。

  2.弯曲性能:进行弯曲试验,检查水泥管在一定弯曲半径下的变形情况。变形应符合相关标准规定。

  3.密封性能:对接口和连接部位进行水密性试验,检查是否有渗漏现象。

  4.内表面光滑度:使用测量工具检测水泥管内表面的光洁度,确保无明显的毛糙或凹凸不平。

  三、化学性能验收标准

  1.酸碱侵蚀性:将水泥管放入酸碱介质中,观察其侵蚀情况及表面变化。

  2.耐久性能:在一定时间内,对水泥管进行耐久性试验,检查其抗老化、抗紫外线和抗风化等性能。

  四、附加要求验收标准

  根据具体工程需求,还可以制定其他附加要求的验收标准,如耐磨性、耐冲击性等。

  钢筋混凝土水泥管作为一种重要的管道材料,在工程建设中的质量验收至关重要。通过对外观、物理性能、化学性能和附加要求的验收标准进行评估,可以全方面了解水泥管的质量和性能是否符合要求。只有通过严格的验收,我们才能确保钢筋混凝土水泥管在使用过程中具有稳定可靠的性能,从而保障工程的安全运行。同时,建议在验收过程中遵循相关的国家标准和规范,并由专门技术人员进行操作和判定,以确保验收结果的准确性和可靠性。通过科学合理的验收标准,我们能够选择优质的钢筋混凝土水泥管,为工程提供坚固可靠的管道系统。


相关推荐

水泥管厂家定制能力评估:Φ3000mm大口径与异形管生产的工艺门槛

水泥管厂家定制能力评估:Φ3000mm大口径与异形管生产的工艺门槛在大型水利枢纽、城市深层排涝隧道、特大型综合管廊等基础设施建设中,Φ3000mm及以上大口径水泥管或特定异形管(如卵形管、马蹄形管)的需求日益凸显。这类产品已超出通用标准件的范畴,属于典型的非标定制产品。评估一个水泥管制造企业是否具备此类高端产品的生产能力,不能仅看其常规生产线规模,而应深入考察其在原材料控制、成型工艺、结构计算及养护制度等四个核心维度的技术积淀与工艺门槛。一、 原材料体系与配比设计的精准度大口径及异形管的生产,对混凝土的性能要求极为苛刻,普通市政管涵的C30或C40混凝土已无法满足需求。1. 高强度与高工作性的平衡Φ3000mm管道自重极大,且通常应用于高内压或高外压场景,混凝土设计强度通常需达到C50乃至C60。同时,由于管体体积大、钢筋密集,混凝土必须具备极高的坍落度与流动性(通常要求>180mm)以保证密实度。- 工艺门槛: 厂家需掌握高性能混凝土(HPC)技术,通过聚羧酸系减水剂与硅粉、矿粉等掺合料的复配,在极低水胶比(<0.35)下实现高流动性,且需确保3小时内的坍落度损失不超过20mm。2. 骨料级配与含泥量控制大口径管对骨料粒径与级配要求严格。通常粗骨料需采用5-25mm连续级配,且含泥量必须控制在0.5%以内,针片状颗粒含量低于5%。- 评估要点: 厂家是否具备独立的骨料筛分与清洗生产线,能否对每一批次进厂石料进行亚甲蓝值(MB值)检测,防止含泥量超标导致后期管体表面出现酥松剥落。二、 成型工艺:从离心到立式振动的跨越常规中小口径水泥管多采用离心工艺,但对于Φ3000mm级别的产品,离心工艺存在能耗高、废浆多、内壁塌落等局限,工艺门槛主要体现在成型设备的升级与模具精度上。1. 立式振动成型工艺(悬辊法或芯模振动)目前行业内的主流高端工艺为立式芯模振动。该工艺通过插入式高频振动棒与附着式振动器结合,使混凝土在径向压力与振动力下密实。- 技术难点: 大口径模具的刚度要求极高。模具钢板厚度通常需达到20mm以上,且需进行整体退火处理消除焊接应力,防止长期高频振动导致模具变形或焊缝开裂。- 异形管挑战: 对于卵形管等非圆形截面,模具的拼装精度要求达到毫米级。合模缝隙需控制在0.5mm以内,否则极易发生漏浆,导致管体外观缺陷。2. 钢筋骨架的制作与安放大口径管的配筋率极高,主筋直径可能达到HRB500级Φ25以上。- 工艺门槛: 厂家必须具备数控全自动钢筋网焊接设备,确保骨架直径误差控制在±2mm内。在吊装入模时,需采用专用多点吊具,防止骨架变形扭曲,保证保护层厚度均匀(偏差需≤5mm),这是防止管体开裂的关键。三、 结构计算与模具设计的耦合能力定制能力不仅体现在“能造出来”,更体现在“算得清楚”。异形管或超大口径管往往没有现成的国家标准图集可直接套用。1. 内力分析与配筋设计厂家技术部门需具备结构力学计算能力。针对大口径管,需计算在深覆土(如>10m)条件下的管顶垂直土压力、侧向土压力及地面车辆荷载引起的附加应力。- 评估标准: 厂家是否拥有具备注册结构工程师资质的技术团队,能否根据工程地质勘察报告,出具详细的结构计算书,而非仅凭经验配筋。2. 模具的刚度验算模具本身也是受力构件。在混凝土浇筑与振捣过程中,模具需承受巨大的侧压力。若模具刚度不足,会导致管体出现椭圆度超差,影响安装对接。- 门槛体现: 模具设计需进行有限元分析(FEA),验证其在满负荷生产时的弹性变形量是否在允许范围内。四、 养护制度与脱模强度的控制大体积混凝土在硬化过程中释放大量水化热,若养护不当,极易产生温度裂缝,这对Φ3000mm大口径管是致命的。1. 温差控制技术管体壁厚可能达到250mm-300mm,内外温差可达40℃以上。- 工艺要求: 厂家必须具备温控养护设施。通常采用蒸汽养护,但升温速率需严格控制在15-20℃/h以内,恒温温度不宜超过60℃,降温速率控制在10℃/h以内。- 门槛体现: 是否配备自动温湿度记录仪与PLC控制系统,实现养护过程的全自动化,而非依赖人工经验判断。2. 脱模强度的把控由于管体自重极大,脱模时混凝土强度必须达到设计强度的75%以上。- 评估要点: 厂家是否建立同条件养护试块试压制度,严禁仅凭时间长短决定脱模,防止在强度不足时因起吊应力导致管体开裂。五、 运输与吊装的辅助能力评估对于Φ3000mm水泥管,单根管节重量可能超过20吨,这不仅是生产问题,更是物流与现场安装问题。1. 专用吊具与运输车辆厂家需配备专用的大口径管吊具(如四爪平衡吊梁),确保吊装时管体受力均匀。运输需使用多轴重型平板车。- 隐性门槛: 许多中小厂家因缺乏重型运输资源或长期合作物流方,无法承接此类大口径订单,或运输成本极高。2. 现场安装指导由于大口径管对接难度大,厂家是否具备现场技术指导能力,协助施工方进行中心轴线校准与接口处理,也是评估其定制的服务能力的重要指标。评估一家水泥管厂家在Φ3000mm大口径及异形管领域的定制能力,实质上是对其“混凝土材料学、结构力学、模具制造及自动化控制”综合实力的考量。对于采购方而言,在选择供应商时,应重点考察其是否有同类项目的成功案例、是否具备详细的结构计算书以及是否拥有高精度的立式振动生产线。只有跨越了上述工艺门槛的厂家,才能确保超大规格水泥管在复杂工况下的结构安全与长期服役性能。

MORE

河南混凝土水泥管的成型工艺方法

  河南混凝土水泥管的成型工艺方法  河南混凝土水泥管的成型工艺方法主要有以下两种常见形式:  1.高频振动成型:  -原材料准备:按照一定配比将水泥、骨料和水混合,形成混凝土糊状物。  -模具准备:在水泥管成型机中安装好合适尺寸的模具。模具通常由金属或塑料制成,具有所需的形状和尺寸。  -成型过程:  1)将混凝土糊状物均匀地注入模具中。  2)启动高频振动机,使混凝土在模具内振动,并通过振动脱除空气和实现均匀分布。  3)振动同时加压,使混凝土牢固地填满整个模具,形成水泥管的外形。  4)经过一定时间后,停止振动和加压,待混凝土充分凝固硬化后,取出成品水泥管。  2.离心成型:  -原材料准备:同样按照一定配比将水泥、骨料和水混合,形成混凝土糊状物。  -模具准备:选择合适尺寸的离心模具,通常为金属制成。模具分为两部分,上下模。  -成型过程:  1)将混凝土糊状物均匀地放入下模中。  2)将上模盖在下模上,形成密闭结构。  3)将装有混凝土的模具放置在离心机中,并启动离心机转动。  4)在离心力的作用下,混凝土在模具内迅速旋转,并通过离心力使混凝土紧密挤压成形,形成水泥管的外形。  5)经过一定时间后,停止离心机转动,待混凝土充分凝固硬化后,取出成品水泥管。  这些成型工艺方法可以根据具体生产需求进行调整和改进,以满足不同规格和形状的水泥管的制作要求。在整个成型过程中,应注意原材料的配比、振动或离心加工的强度和时间控制,以确保水泥管的质量和性能符合要求。

MORE

碳中和背景下的生存之道:绿色水泥管厂家如何突围?

碳中和背景下的生存之道:绿色水泥管厂家如何突围?在“双碳”目标与全国碳市场逐步覆盖建材行业的背景下,传统水泥制品行业正面临成本刚性上涨与环保门槛提升的双重挤压。对于水泥管制造企业而言,单纯依靠产能规模或价格竞争的传统路径已难以为继。向“绿色水泥管厂家”转型,不仅是政策导向,更是关乎生存的必然选择。其突围路径需围绕“原料减碳、生产降耗、产品绿色化、供应链协同”四个维度展开。一、原料端突围:重构胶凝体系,降低隐含碳水泥管碳排放的约80%-90%来源于原材料,尤其是水泥熟料生产过程中的工艺排放。因此,原料端的减碳是根本。1.  推广低碳水泥与掺合料技术积极采用低钙熟料、高贝利特水泥等新型低碳水泥,或采购已开展碳捕集利用(CCUS)技术改造的水泥厂原料。在保证管体力学性能与耐久性的前提下,科学利用矿渣、粉煤灰、钢渣等工业固废作为掺合料,替代部分水泥。这不仅能降低产品的“隐含碳”,还能消化工业废弃物,实现资源循环。2.  骨料绿色化探索使用再生骨料(如符合标准的建筑垃圾再生骨料)替代部分天然砂石。此举需重点攻克再生骨料级配优化与强化处理技术,确保混凝土密实度,避免因骨料性能波动导致管道抗渗性下降。二、生产端突围:工艺节能与能源替代生产过程的能耗直接贡献碳排放,也是成本控制的关键点。1.  优化养护工艺蒸压养护是水泥管生产中的能耗大户。突围方向在于:推广太阳能预养护、余热回收利用系统,以及采用智能温控技术,根据管径与壁厚精确控制养护曲线,减少无效能耗。有条件的厂家可探索低温养护技术,降低热工系统的碳排放强度。2.  能源结构转型在厂区布局分布式光伏发电,为离心机、搅拌站等主要用电设备提供绿电。逐步淘汰燃煤锅炉,改用天然气或电锅炉供热,从源头上减少化石燃料的直接排放。建立能源管理体系,对高耗能设备进行节能改造。三、产品端突围:构建绿色认证壁垒在招投标中,“绿色建材”正从加分项变为准入门槛。产品端的突围在于将“低碳”属性量化、可视化。1.  获取权威绿色认证积极申报“绿色建材产品认证”及“绿色工厂”称号。依据GB/T 36132等标准,构建从原材料采购、生产到产品的全链条绿色评价体系。获得认证不仅是品牌背书,更是进入重点工程、市政绿色采购清单的“通行证”。2.  开展碳足迹核算依据GB/T 24067等标准,对主流规格的承插口管、顶管进行“从摇篮到大门”的碳足迹核算。通过第三方认证机构发布产品碳足迹报告,用数据证明产品的低碳优势。这有助于应对未来可能实施的“碳关税”或绿色金融要求。四、系统端突围:供应链协同与场景延伸单一企业的减排能力有限,需将视角延伸到上下游。1.  供应链协同降碳与上游水泥、骨料供应商建立绿色供应链管理机制,优先采购具备环保绩效的原材料。推动物流环节使用新能源运输车辆,降低产品出厂后的运输碳排放。2.  拓展生态功能场景开发具有透水、净水功能的生态水泥管,服务于海绵城市建设。此类产品不仅能满足排水功能,还能通过结构设计实现雨水下渗与滞蓄,提升城市生态韧性,契合绿色基建理念,创造差异化竞争优势。对于水泥管厂家而言,碳中和背景下的“突围”并非简单的技术叠加,而是一场围绕“全生命周期降碳”的系统性变革。生存之道在于:短期内通过工艺优化与能源替代应对碳成本压力;中长期则依靠低碳胶凝材料体系与绿色产品认证,构建难以被模仿的核心竞争力。 只有将绿色基因融入从原料到成品的每一个环节,才能在日益严苛的环保与市场环境中行稳致远。

MORE

首页

产品

电话

导航

服务热线

400-0379-353