水泥管-混凝土管-水泥管厂家-水泥排水管-张大水泥制品

井门与井体系列

新闻资讯

主要生产200—3000mm的水泥管道、路沿石、井圈、井盖等水泥制品

洛阳张大水泥制品有限公司

混凝土雨水污水管具有的特征

发布时间:2023-03-30

  混凝土雨水污水管具有的特征

  混凝土雨水污水管具有以下特征:

  1.一般来说,会有刚性、柔性和优异的机械性能。并且具有很强的抗压等性能。

  2.化学性质稳定,一般耐腐蚀,但无毒,属于优良的环保管材。
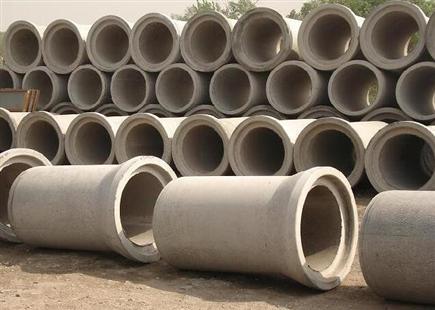
混凝土雨水污水管

  3.对于连接,混凝土雨水污水管使用的是柔性橡胶圈,可以很好地工作,质量上乘,无渗漏。

  4.管道内壁平坦,呈黄色,流体摩擦相对较小。如果在地面使用,使用寿命将过20年。

  洛阳张大水泥制品有限公司作为水泥管厂家,从事生产和销售混凝土雨水污水管多年,已经具备丰富的生产和销售经验,且拥有多名技术人员,我厂生产的水泥管以其质量上乘和合理的价格深受其广大用户的青睐,如果需要请联系我们,我们会竭诚为您服务。


相关推荐

水泥涵管的生产能耗分析与节能措施

水泥涵管的生产能耗分析与节能措施水泥涵管作为城市排水、农田灌溉等基础设施的核心构件,其生产能耗直接影响工程成本与碳排放水平。据行业调研,传统水泥涵管生产单位能耗普遍高于8千瓦时/立方米,部分老旧设备甚至达到10千瓦时/立方米,远超国际先进水平。水泥管厂家河南张大水泥制品系统分析水泥涵管生产能耗构成,并提出可落地的节能优化方案。一、水泥涵管生产能耗的关键环节1. 原材料制备阶段水泥、砂石骨料的破碎与筛分是能耗密集型环节。传统颚式破碎机能耗占比达总能耗的15%-20%,且粉尘排放量高达0.8千克/吨原料。此外,原料含水率波动会显著增加干燥能耗,例如含水率每升高1%,干燥能耗增加约5%。2. 混凝土搅拌阶段搅拌设备的效率直接影响能耗。传统滚筒式搅拌机单次搅拌周期需3-5分钟,单位能耗达0.5千瓦时/立方米。若采用双轴强制式搅拌机,搅拌时间可缩短至1.5-2分钟,能耗降低30%以上。3. 成型与振动密实阶段振动成型是能耗高的环节,传统模具依赖7.5千瓦以上振动电机,能量转化率不足30%。以Φ2000毫米涵管生产为例,单管振动能耗达1.2千瓦时,占生产总能耗的15%-18%。此外,模具结构刚性不足会导致振动能量浪费,管径偏差超过±3毫米时,返工率增加8%-12%。4. 养护阶段蒸汽养护是传统工艺的主要能耗源。常规养护室温度需维持在80-90℃,单立方米涵管蒸汽消耗达0.3吨,热能利用率仅40%-50%。二、系统性节能技术路径1. 模具材料与结构优化通过高强度合金钢与纳米陶瓷复合涂层技术,将模具基体硬度提升至HRC48-52,摩擦系数降低至0.12。实验室测试显示,该模具连续生产5000次后,表面磨损量仅0.05毫米,较传统碳钢模具寿命延长140%。动态压力自适应算法的应用使振动频率可随混凝土流动性实时调整,单位产品能耗降至0.65千瓦时/立方米,较行业平均水平降低18.75%。2. 智能控制与工艺升级变频调速技术:在搅拌机、输送带等设备中应用变频器,可根据生产负荷动态调整功率。余热回收系统:将离心成型机产生的余热用于原料预热,可使入模温度提升10-15℃,减少蒸汽养护时间30%。太阳能辅助养护:在养护室顶部安装光伏板,结合相变材料蓄热,可满足60%以上的基础热能需求。3. 绿色原材料替代掺合料优化:用粉煤灰、矿渣微粉替代15%-20%的水泥,不仅可降低原料成本,还能减少水泥生产环节的碳排放。试验表明,掺入30%粉煤灰的混凝土,28天抗压强度达45兆帕,满足C40标准要求。再生骨料利用:将建筑垃圾破碎后的再生骨料用于非承重部位,可减少天然砂石开采量。4. 生产流程精益管理模块化模具设计:通过快速更换模具组件,实现单线生产多规格涵管。数字化能耗监控:部署能源管理系统(EMS),实时采集各环节电耗、热耗数据。水泥涵管生产的节能降耗需从材料、设备、工艺、管理四维协同发力。通过高强度模具、智能控制、余热利用等技术创新,结合绿色原材料替代与流程优化,可实现单位能耗降低25%-30%,同时提升产品质量与生产效率。这些实践不仅符合“双碳”目标要求,也为行业转型升级提供了可复制的技术路径。

MORE

离心法生产水泥涵管的工艺控制要点

离心法生产水泥涵管的工艺控制要点工艺原理与设备特性离心法通过高速旋转模具产生离心力,使混凝土沿模具内壁均匀分布并密实成型。该工艺核心设备为离心成型机,其转速范围通常在600-1200转/分钟,可形成5-20MPa的径向压应力。相较于传统振动成型,离心法能使混凝土密实度提升30%以上,管壁厚度偏差控制在±2mm内,尤其适用于生产直径800-3000mm的大型涵管。原料配比与预处理骨料级配优化采用连续级配碎石,粒径范围5-20mm,其中10-15mm颗粒占比需达60%以上。细骨料细度模数控制在2.6-3.2,含泥量低于1.5%。某工程案例显示,当碎石针片状含量从12%降至5%时,管体抗压强度提升18%。掺合料协同效应粉煤灰替代率控制在20-30%,其球形颗粒可减少混凝土离析风险。矿渣粉比表面积需达450m²/kg以上,28天活性指数不低于95%。硅灰掺量5-8%时,能显著细化孔隙结构,使氯离子扩散系数降低至2.0×10⁻¹²m²/s。外加剂适配性聚羧酸减水剂需与水泥相容性良好,初始坍落度控制在180±20mm。当环境温度超过30℃时,应添加0.02%的缓凝剂,延缓混凝土初凝时间至90分钟以上。某预制厂通过调整外加剂配方,使离心后管体表面气泡率从8%降至2%。混合与投料控制投料顺序优化采用"骨料-水泥-掺合料-液体外加剂"的投料顺序,搅拌时间延长至120秒。当使用碳纳米管时,需先与粉煤灰进行干拌30秒,再加入水和外加剂。某研究院试验表明,该工艺可使碳纳米管分散均匀度从65%提升至92%。含水率动态调整根据环境湿度变化,实时调整加水量。当相对湿度低于40%时,每方混凝土需增加5-8kg水。离心前混凝土扩展度应控制在450±30mm,过稀易导致分层,过干则影响密实效果。离心成型参数控制分阶段调速策略采用"低速-中速-高速"三阶段控制:低速阶段(300转/分钟,持续30秒)完成布料;中速阶段(600转/分钟,持续60秒)初步密实;高速阶段(900转/分钟,持续120秒)终凝成型;某工程实践显示,该策略使管体空隙率从8%降至3.2%。;模具温度管理模具预热温度需控制在40-60℃,过高会导致表面结壳,过低易产生冷缝。离心过程中模具温升不得超过25℃,可通过循环水冷却系统控制。某工厂采用温控模具后,管体裂纹发生率从15%降至3%。离心力与时间平衡离心力计算公式为:F = mω²r,其中ω为角速度,r为模具半径。当管径超过2000mm时,需将离心时间延长至180秒,并降低转速至800转/分钟,以防止分层缺陷。脱模与养护技术脱模时机控制当混凝土强度达到设计值的70%时进行脱模,通常为离心后8-12小时。过早脱模易导致表面剥落,过晚则增加脱模难度。采用真空吸附脱模机可减少人为损伤,某项目应用后次品率降低40%。蒸汽养护制度采用"静停-升温-恒温-降温"四阶段养护:静停2小时,环境温度≥20℃;以15℃/小时速率升温至60℃;恒温8小时,相对湿度≥95%;自然降温至环境温度该制度使28天抗压强度提升25%,碳化深度控制在2mm以内。质量检测与缺陷防控在线监测系统部署激光测距仪实时监测管壁厚度,偏差超过±3mm时自动调整离心参数。采用红外热成像技术检测脱模过程温度场,预防热裂纹产生。某智能工厂通过该系统使产品合格率从88%提升至97%。常见缺陷处理蜂窝麻面:增加离心时间10-20秒,或添加0.01%的引气剂;管体裂纹:降低模具预热温度5-10℃,并延长蒸汽养护恒温阶段2小时;尺寸偏差:校准离心机动态平衡,模具磨损超过2mm时及时更换;工艺创新与发展趋势自动化控制系统集成PLC与工业机器人,实现原料配比-混合-离心-脱模全流程自动化。某试点生产线通过该系统,人工成本降低60%,生产效率提升40%。循环经济模式利用钢渣、尾矿等工业固废替代天然骨料,当钢渣掺量达40%时,需添加0.5%的镁质激发剂以稳定体积膨胀。某生态工厂通过该模式,碳排放降低35%,生产成本下降18%。离心法生产水泥涵管的工艺控制需贯穿原料适配、参数优化、智能监测全链条。通过分阶段调速、动态含水率调整、蒸汽养护等关键技术,可显著提升产品性能。

MORE

提高平口水泥管抗压强度的方法与技术措施探讨

提高平口水泥管抗压强度的方法与技术措施探讨在建筑工程中,平口水泥管作为重要的排水、输水构件,其抗压强度直接关系到管道的安全性与稳定性。随着工程要求的不断提高,如何提高平口水泥管的抗压强度成为了行业内外关注的焦点。水泥管厂家张大水泥制品将围绕这一主题,探讨提高平口水泥管抗压强度的方法与技术措施。一、优化原材料选择与配比原材料的选择与配比是影响平口水泥管抗压强度的关键因素。首先,应选用质量稳定、性能优良的水泥、骨料和添加剂。水泥作为胶凝材料,其强度等级和安定性对水泥管的抗压强度有着直接影响;骨料则应具备良好的粒径分布和强度,以保证混凝土的密实性和强度;添加剂的选用则应根据工程要求和原材料性能进行合理搭配。其次,通过优化配比,可以进一步提高水泥管的抗压强度。合理的配比能够确保混凝土的和易性、流动性和凝结硬化性能,从而提高水泥管的密实性和强度。在实际生产中,应根据原材料的性能和工程要求,通过试验确定好的配比方案。二、改进制造工艺与设备制造工艺和设备的先进性也是提高平口水泥管抗压强度的重要手段。首先,应采用先进的成型工艺,如离心成型、振动成型等,以提高水泥管的密实性和均匀性。这些工艺能够确保混凝土在成型过程中充分密实,减少内部缺陷和气泡,从而提高抗压强度。其次,设备的更新和改造也是提高抗压强度的重要途径。例如,采用高精度的模具和先进的搅拌设备,可以确保水泥管的尺寸精度和混凝土的质量;采用自动化控制系统,可以实现对生产过程的精确控制,提高生产效率和产品质量。三、加强养护与后期处理养护和后期处理对于提高平口水泥管的抗压强度同样重要。首先,应确保养护条件的适宜性。在养护过程中,应控制温度、湿度和时间等参数,使水泥充分水化,达到好的硬化效果。同时,还应避免养护过程中的外界干扰和破坏,确保水泥管的完整性。其次,后期处理也是提高抗压强度的关键环节。在切割、打磨等处理过程中,应确保操作规范、精准,避免对水泥管造成损伤。同时,还应进行质量检验和性能评估,及时发现并处理潜在问题,确保水泥管的质量和安全。四、采用新型技术与材料随着科技的不断发展,新型技术与材料的应用也为提高平口水泥管抗压强度提供了新的途径。例如,纳米技术的应用可以显著改善混凝土的微观结构,提高其强度和耐久性;纤维增强材料的应用则可以增强水泥管的抗拉强度和韧性,提高其整体性能。此外,一些新型混凝土材料的研发也为提高抗压强度提供了可能。如高性能混凝土、自密实混凝土等,这些材料具有更高的强度和更好的性能,可以应用于对平口水泥管抗压强度要求更高的场合。五、结语提高平口水泥管抗压强度是一个系统工程,需要从原材料选择与配比、制造工艺与设备、养护与后期处理以及新型技术与材料应用等多个方面进行综合施策。通过不断优化和创新,我们可以不断提高平口水泥管的抗压强度,为建筑工程的安全与稳定提供有力保障。同时,随着科技的不断进步和新型材料的不断涌现,相信未来平口水泥管的抗压强度将得到进一步提升,为建筑行业的发展做出更大的贡献。

MORE

雨污水分流水泥排水管的安装与维护实用指南

雨污水分流水泥排水管的安装与维护实用指南在城市基础设施建设与改造中,雨污水分流系统是提升城市防洪排涝能力、改善水环境的关键工程。水泥排水管因其抗压强度高、耐久性好、取材方便等特点,在分流制排水管网中占据重要地位。水泥管厂家河南张大水泥制品旨在从工程实践角度,系统阐述雨污分流水泥管的安装技术规范与后期维护要点,为相关工程人员提供可落地的操作参考。一、 施工前的准备工作严谨的施工准备是保障管道安装质量的前提,此阶段工作直接决定了后续工序的顺畅度与工程的整体寿命。1. 管节进场验收与贮存水泥管进场时,必须具备出厂合格证及混凝土强度试验报告。验收应重点检查以下内容:- 外观质量: 管体表面应平整,无露筋、空鼓、蜂窝、麻面等缺陷。承插口工作面应光滑平整,不得有破损或变形,否则会导致接口密封失效。- 尺寸复核: 使用卡尺抽检管径、壁厚及有效长度,确保符合设计图纸公差要求。- 贮存规范: 管道应放置在平整、坚实的场地上,底部需用方木或混凝土墩垫高,防止底部受泥水侵蚀。堆放层数不宜过高,通常直径1200mm以上的管道不宜超过2层,以防下层管体受损。2. 沟槽开挖与地基处理- 边坡与槽底宽度: 根据土壤类别及开挖深度确定放坡系数,确保施工安全。槽底宽度需满足管道安装、中粗砂基础铺设及人工操作空间的需求,通常不小于管外径加600mm。- 地基承载力: 沟槽开挖至设计标高后,需验槽。若地基为软弱土层,必须按设计要求进行换填或加固处理,如铺设碎石垫层或浇筑低强度混凝土基础,防止管道因不均匀沉降而断裂。二、 管道安装核心技术要点雨污分流管道的安装核心在于“平、顺、严”,即基础平、管线顺、接口严。1. 管道基础施工- 砂基础法: 对于土质较好的地段,常采用中粗砂基础。需在槽底铺设一层厚度不小于100mm的砂垫层,并人工夯实,确保管道与地基全方面接触。- 混凝土基础法: 在地质条件复杂或重载路段,应采用120°或180°混凝土基础。浇筑时需预留管道接口位置,待管道安装稳固后再进行接口处混凝土浇筑。2. 管道吊装与铺设- 吊装作业: 使用专用吊具(如宽尼龙吊带)进行吊装,严禁使用钢丝绳直接兜勒管体,以免造成管体裂纹。- 安装顺序: 遵循“从下游向上游”的原则进行安装。这样便于在接口处进行闭水试验,且有利于水流方向的顺畅。- 中心线控制: 在沟槽两侧设置龙门板及中心桩,挂设中心线,确保管道轴线偏差控制在允许范围内(通常为±50mm)。3. 接口处理工艺接口是管道防渗漏的关键部位,需根据管型选择对应工艺:- 刚性接口(水泥砂浆抹带): 适用于地基条件好、无地下水或柔性接口失效风险低的区域。施工时,需先将管口处凿毛、刷浆,随后用1:2.5水泥砂浆分两层抹压密实,厚度通常为25mm,宽度不小于管径。- 柔性接口(橡胶圈承插): 适用于地基可能产生不均匀沉降的区域。安装前需检查橡胶圈外观,不得有气孔、裂缝。安装时,在承口内及插口外涂抹植物油类润滑剂,利用紧线器或挖掘机辅助顶进,确保橡胶圈不移位、不扭曲,且插口进入承口深度符合标记线。三、 管道功能性试验管道安装完成后,必须进行严密性试验,这是验收环节的重中之重。1. 闭水试验雨污分流系统中的污水管及合流管必须全部进行闭水试验;雨水管在设计要求下也需进行抽检。- 试验条件: 管道回填前,且沟槽内无积水,管道两端用砖砌堵头封堵严密。- 试验水位: 试验水头应以试验段上游管顶内壁加2米计。- 合格标准: 观测时间不少于30分钟,实测渗水量应小于或等于《给水排水管道工程施工及验收规范》(GB 50268)中规定的允许渗水量。2. 通球试验在检查井之间,将直径不小于管径2/3的皮球或木球投入管道,冲水使其通过管道。若球能顺利流出,说明管道内无硬物堵塞且坡度正确。四、 沟槽回填技术规范回填质量直接影响管道的长期结构安全,严禁野蛮回填。1. 回填材料选择管顶以上500mm范围内,必须采用良质土(如原土筛除大于100mm的石块)或中粗砂回填,严禁回填冻土、淤泥、生活垃圾及含有机物的杂填土。2. 回填分层夯实- 胸腔回填: 管道两侧应同时进行回填,高差不超过300mm,防止管道位移。- 压实度控制: 管顶以下采用人工或小型机械夯实,管顶以上可用机械碾压。每层虚铺厚度不宜超过300mm,确保压实度达到设计要求(通常胸腔区不低于95%,管顶以上50cm范围内不低于87%)。五、 日常运行维护与常见问题处置管道投运后,需建立常态化巡检与维护机制,以延长使用寿命。1. 定期检查制度- 检查井巡查: 每月至少对检查井进行一次开盖检查(需注意通风与有毒气体检测),查看井内是否有淤积、水流是否顺畅、井壁是否有裂缝。- CCTV检测: 每3-5年应利用管道机器人(CCTV)对管道内部进行一次全方面检测,直观掌握管道内部的结构性缺陷(如破裂、变形)和功能性缺陷(如沉积、树根侵入)。2. 常见病害及处置- 管道堵塞: 轻微堵塞可采用高压清洗车冲洗;严重堵塞需人工清掏或机械绞车疏通。- 接口渗漏: 若发现检查井内水质浑浊或有泥沙流出,多为接口渗漏。需开挖修复,剔除原有失效密封材料,重新按规范进行接口处理。- 地基沉降导致的管体断裂: 对于轻微裂缝,可采用内衬不锈钢或树脂固化修复;对于严重断裂,必须开挖更换管段,并重新加固地基。雨污水分流水泥排水管的安装与维护是一项系统性工程,涉及材料、土建、机械等多个专 业领域。只有严格把控从进场验收到回填养护的每一道环节,并辅以科学的后期运维手段,才能确保管网系统长期稳定运行,真正发挥雨污分流在环境保护与城市排涝中的核心作用。

MORE

承插口水泥管的制造工艺与技术要求

承插口水泥管的制造工艺与技术要求承插口水泥管,作为一种广泛应用于水利、市政建设等领域的重要管道材料,以其独特的接口设计和优越的性能,在工程中发挥着举足轻重的作用。水泥管厂家张大水泥制品将从制造工艺与技术要求两方面,深入探讨承插口水泥管的制作流程和质量控制要点。一、制造工艺概述承插口水泥管的制造工艺主要包括原材料准备、成型、养护和加工四个主要环节。原材料准备:水泥、骨料(砂、石)、水和添加剂等是制造水泥管的基本原材料。这些材料必须按照严格的比例进行配合,以确保水泥管的强度和耐久性。成型:成型是水泥管制造中的关键步骤。承插口水泥管的成型主要采用离心法、振动压实法或滚压法等工艺。其中,离心法因其生产效率高、管道质量稳定而被广泛应用。在成型过程中,要确保管道内外壁光滑、接口尺寸精确。养护:成型后的水泥管需要进行一定时间的养护,以达到设计强度。养护条件,如温度、湿度和养护时间,都必须严格控制,以防止水泥管出现开裂、变形等缺陷。加工:加工环节主要包括对承插口的精细加工和管道的外观处理。承插口的加工精度直接影响到管道的连接质量和密封性能,因此必须采用高精度的加工设备和严格的加工工艺。二、技术要求承插口水泥管的制造过程中,需要满足一系列严格的技术要求,以确保管道的质量和性能。尺寸精度:承插口水泥管的尺寸精度是保证管道连接性能的关键。管道的外径、内径、长度以及承插口的尺寸和形状都必须符合设计要求和国家标准。强度要求:水泥管必须具有一定的抗压强度和抗折强度,以承受输送流体时产生的压力和外部荷载。同时,管道还需要具有良好的耐久性,能够抵抗腐蚀、磨损等不利因素的影响。密封性能:承插口的设计应确保管道连接处的密封性能良好,防止流体泄漏。承插口的加工精度和配合间隙是实现良好密封性能的关键。外观质量:水泥管的外观应平整光滑,无裂缝、气泡、麻面等缺陷。管道的颜色应均匀一致,符合设计要求。环保要求:在水泥管的制造过程中,应尽量减少废弃物的产生和排放,采用环保型的原材料和添加剂,以降低对环境的影响。三、总结与展望承插口水泥管的制造工艺与技术要求是保证管道质量和性能的重要环节。通过严格控制原材料质量、优化成型工艺、加强养护管理和提高加工精度等措施,可以生产出高质量、高性能的承插口水泥管。随着科技的不断进步和新型材料的出现,未来承插口水泥管的制造工艺和技术要求将不断完善和提高,为水利、市政建设等领域的发展提供更有力的支持。

MORE

首页

产品

电话

导航

服务热线

400-0379-353